OBRAS
2025. Automatización coating PetFood
Automatización de la dosificación de aceites y aditivos líquidos mediante bombas a tornillo a partir de una receta determinada y realimentando el lazo de control con caudalímetros masicos.
Se utiliza el PLC Siemens S7-315 existente para comandar 2 variadores de velocidad Siemens Sinamics via Profinet.
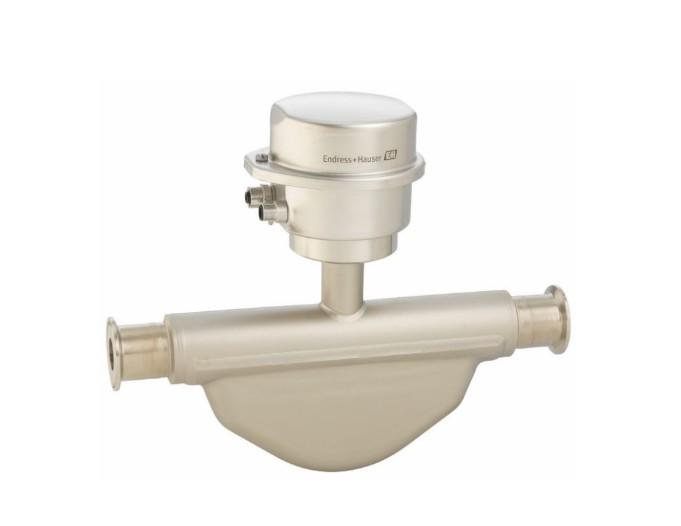
Los caudalímetros Promass de Endress-Hauser se comunicación via Profinet al PLC S7-315.
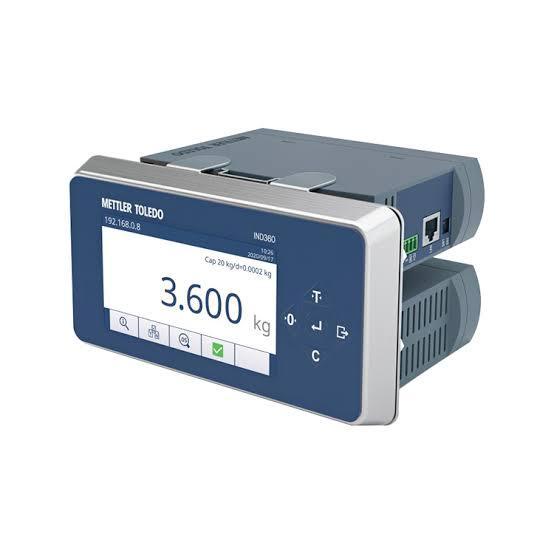
El caudal de producto seco, para el calculo del caudal de los líquidos, se obtiene de un transmisor de peso Mettler-Toldeo con comunicación Profinet.
2025. JOSA. Embolsado de maní en bigbags. Mejoras en cadena de pesaje.
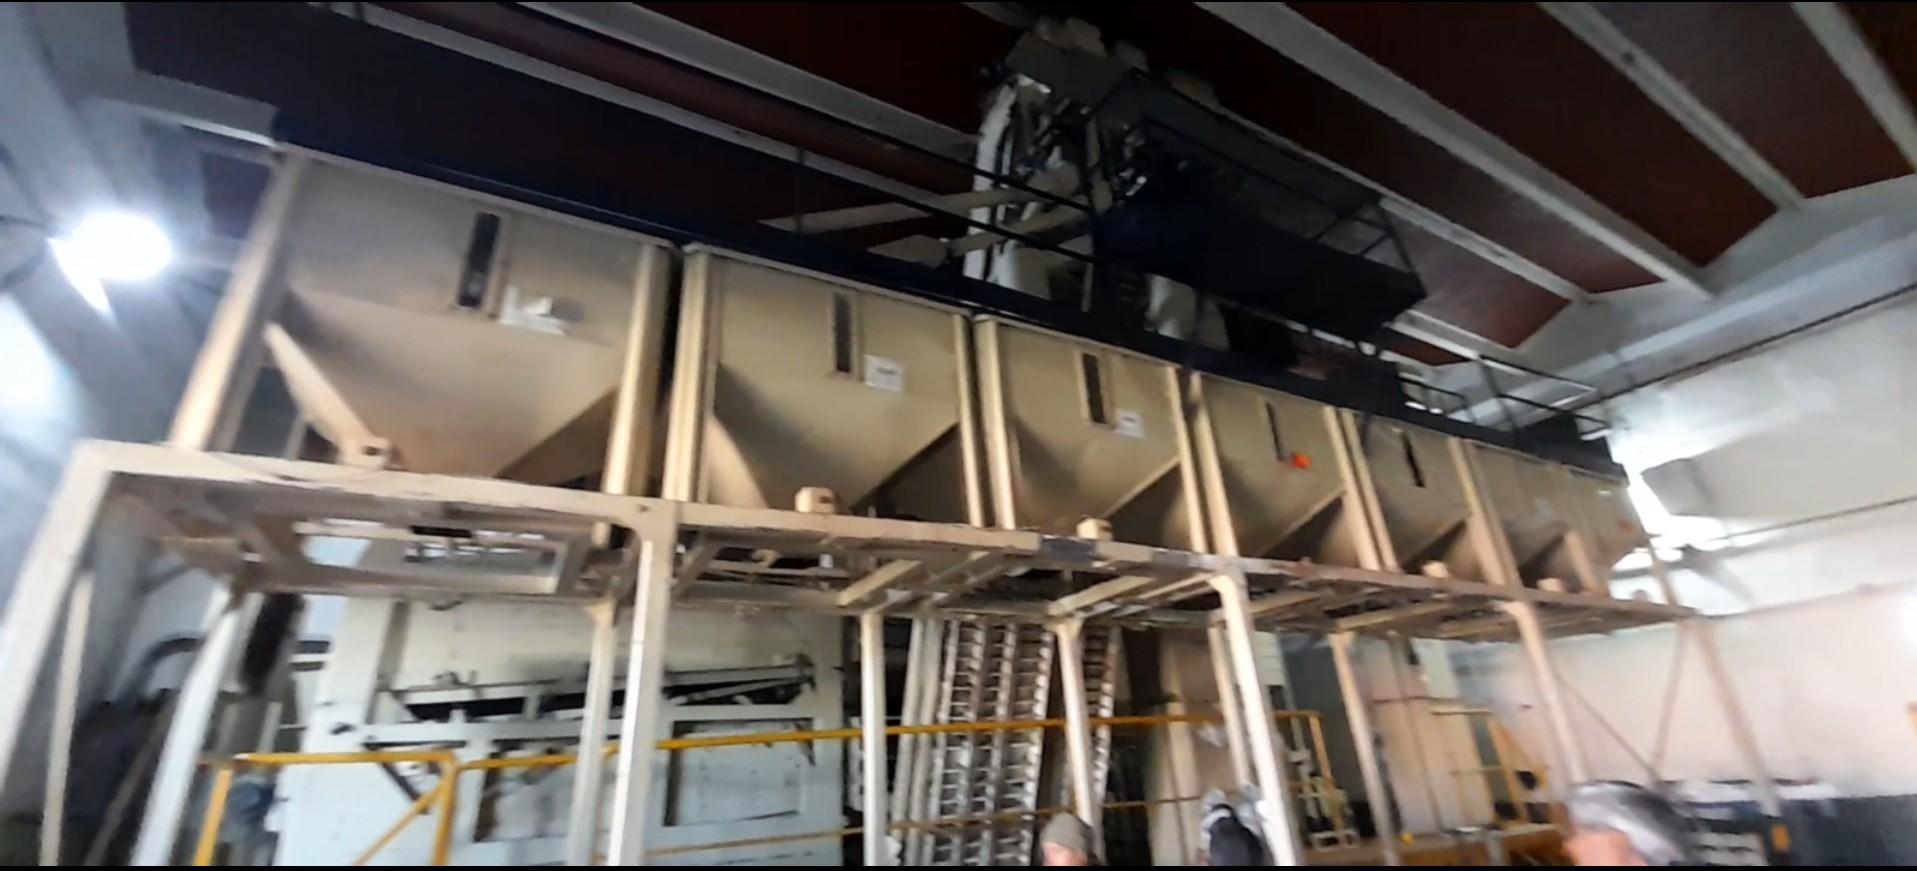
El cliente necesitaba poner la planta en marcha luego de un tiempo sin operar y sin mantenimiento.
Algunas tolvas tenían los cables de las celdas de carga cortados y los transmisores de peso dañados.
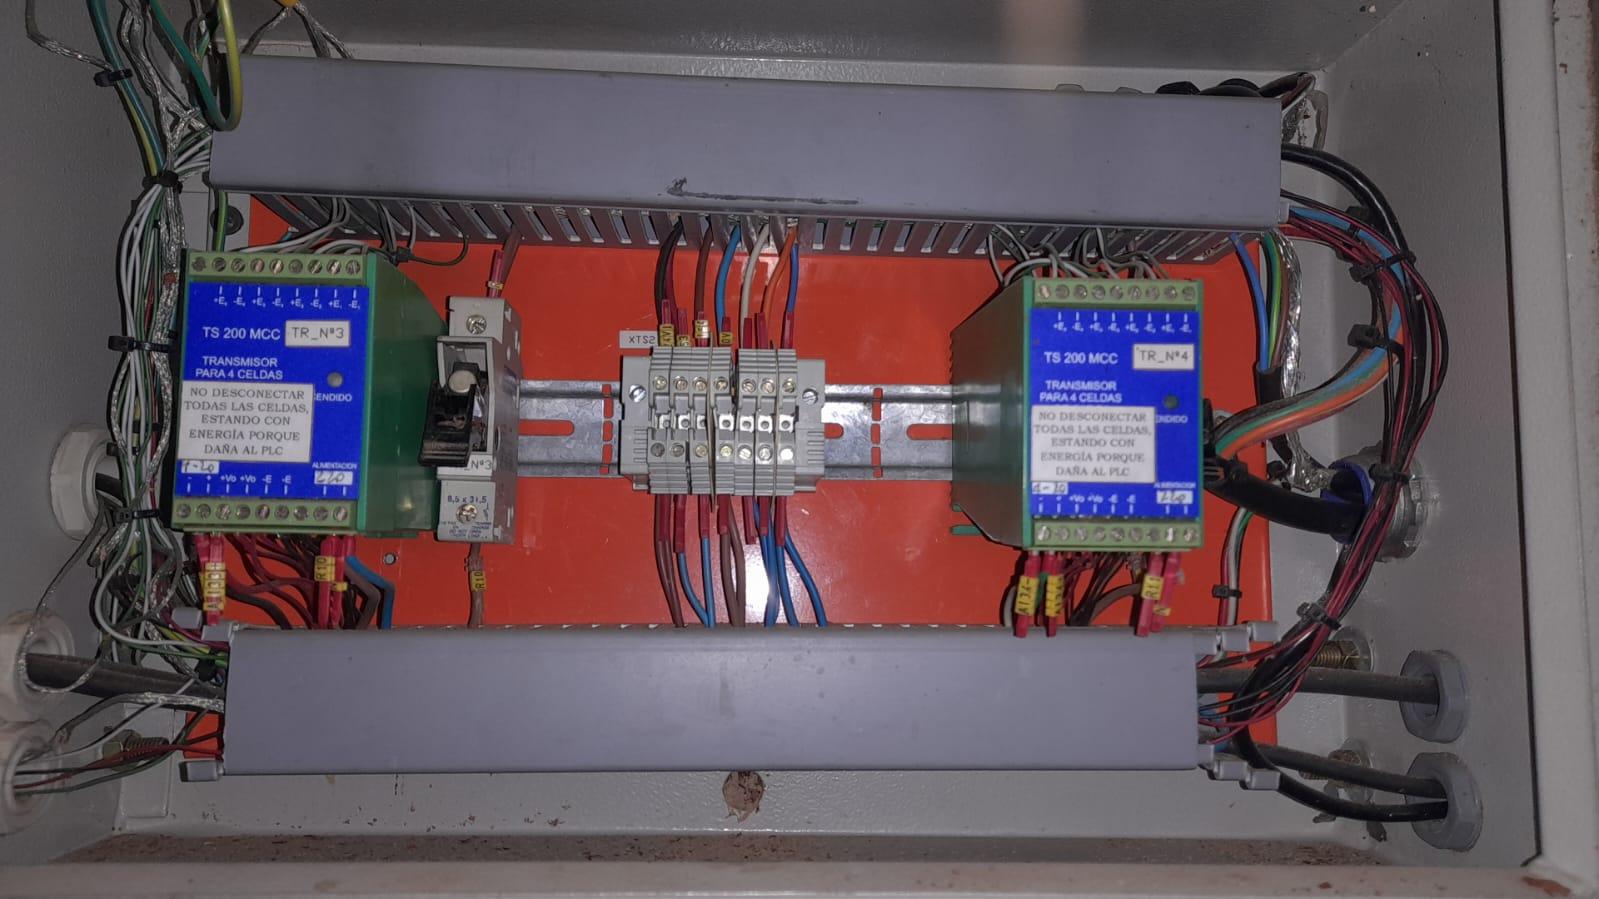
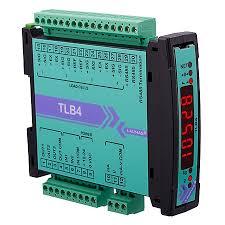
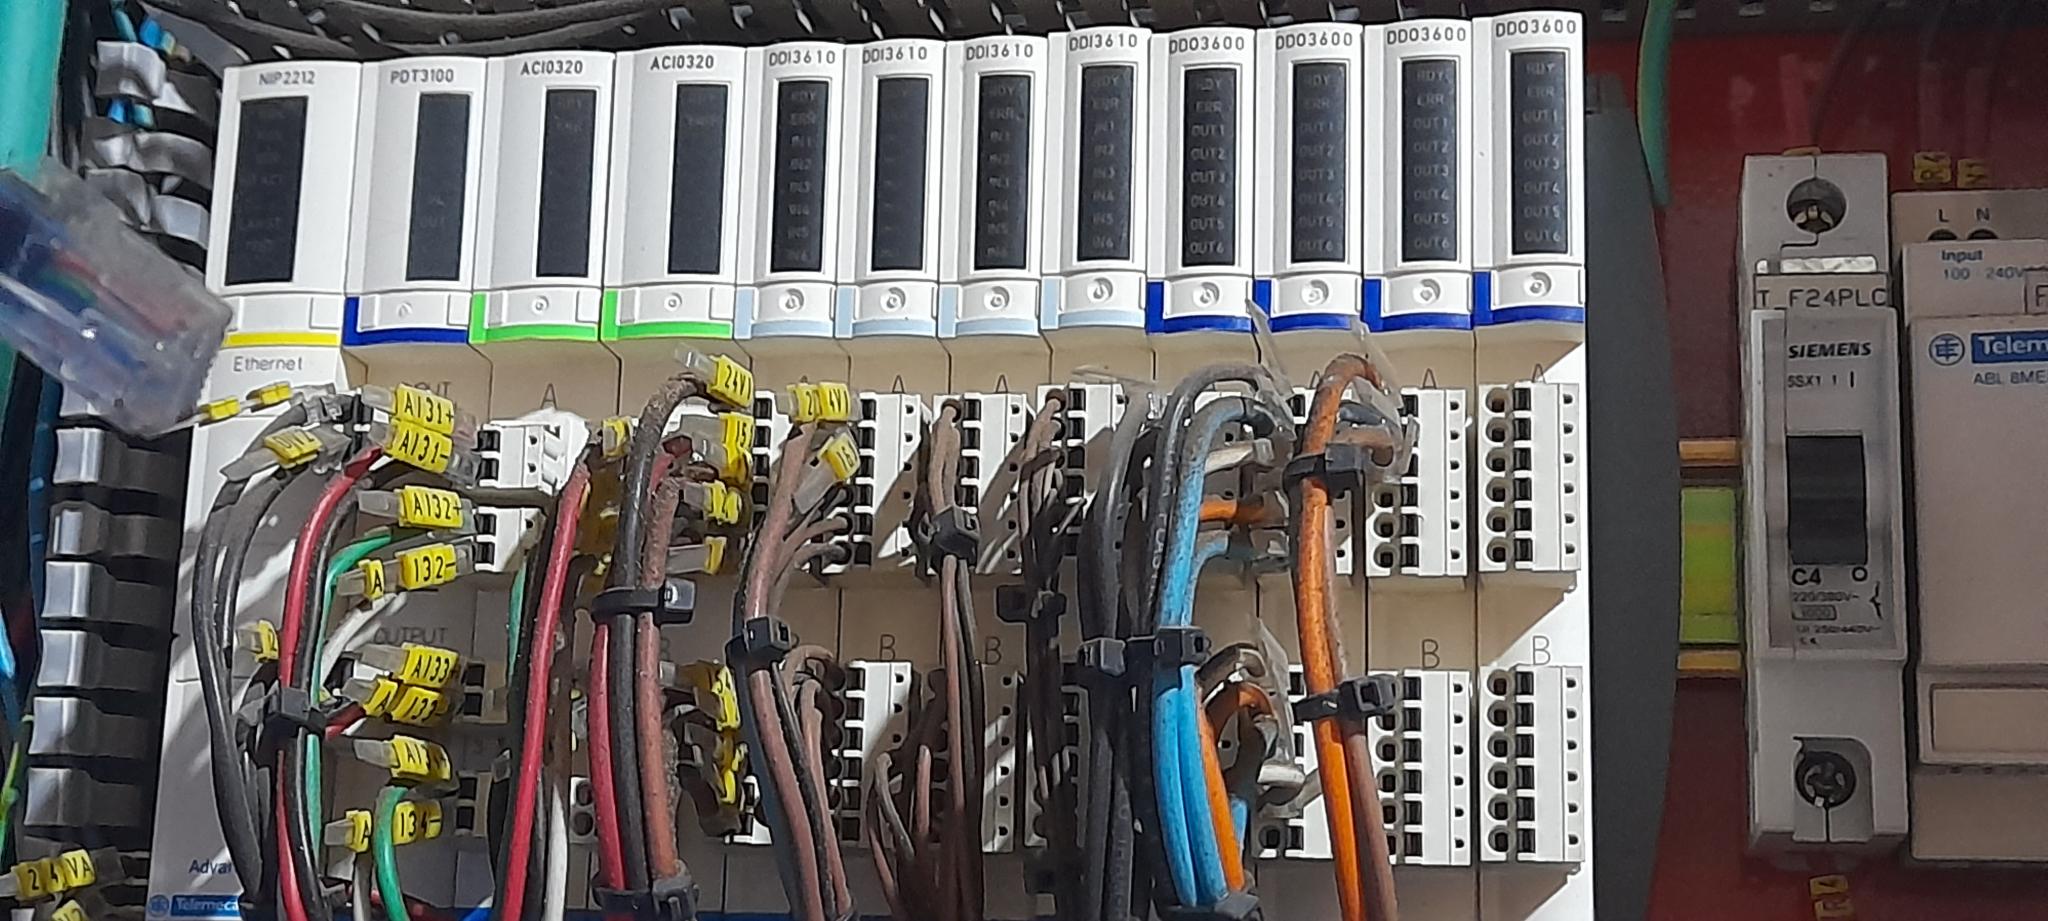
Se sugirió al cliente reemplazar las celdas de carga existentes por nuevas con rango de peso adecuado a la operación y al peso deseado en cada bibag. También se reemplazaron los transmisores de peso existentes por Laumas TLB 4 con salidas 4..20mA compatibles son la isla Advantys que concentra los pesos, señales de comando de válvulas neumáticas y detectores de nivel.
2025. LDB SA. Linea de Sales Minerales. Mejoras en cadena de pesaje
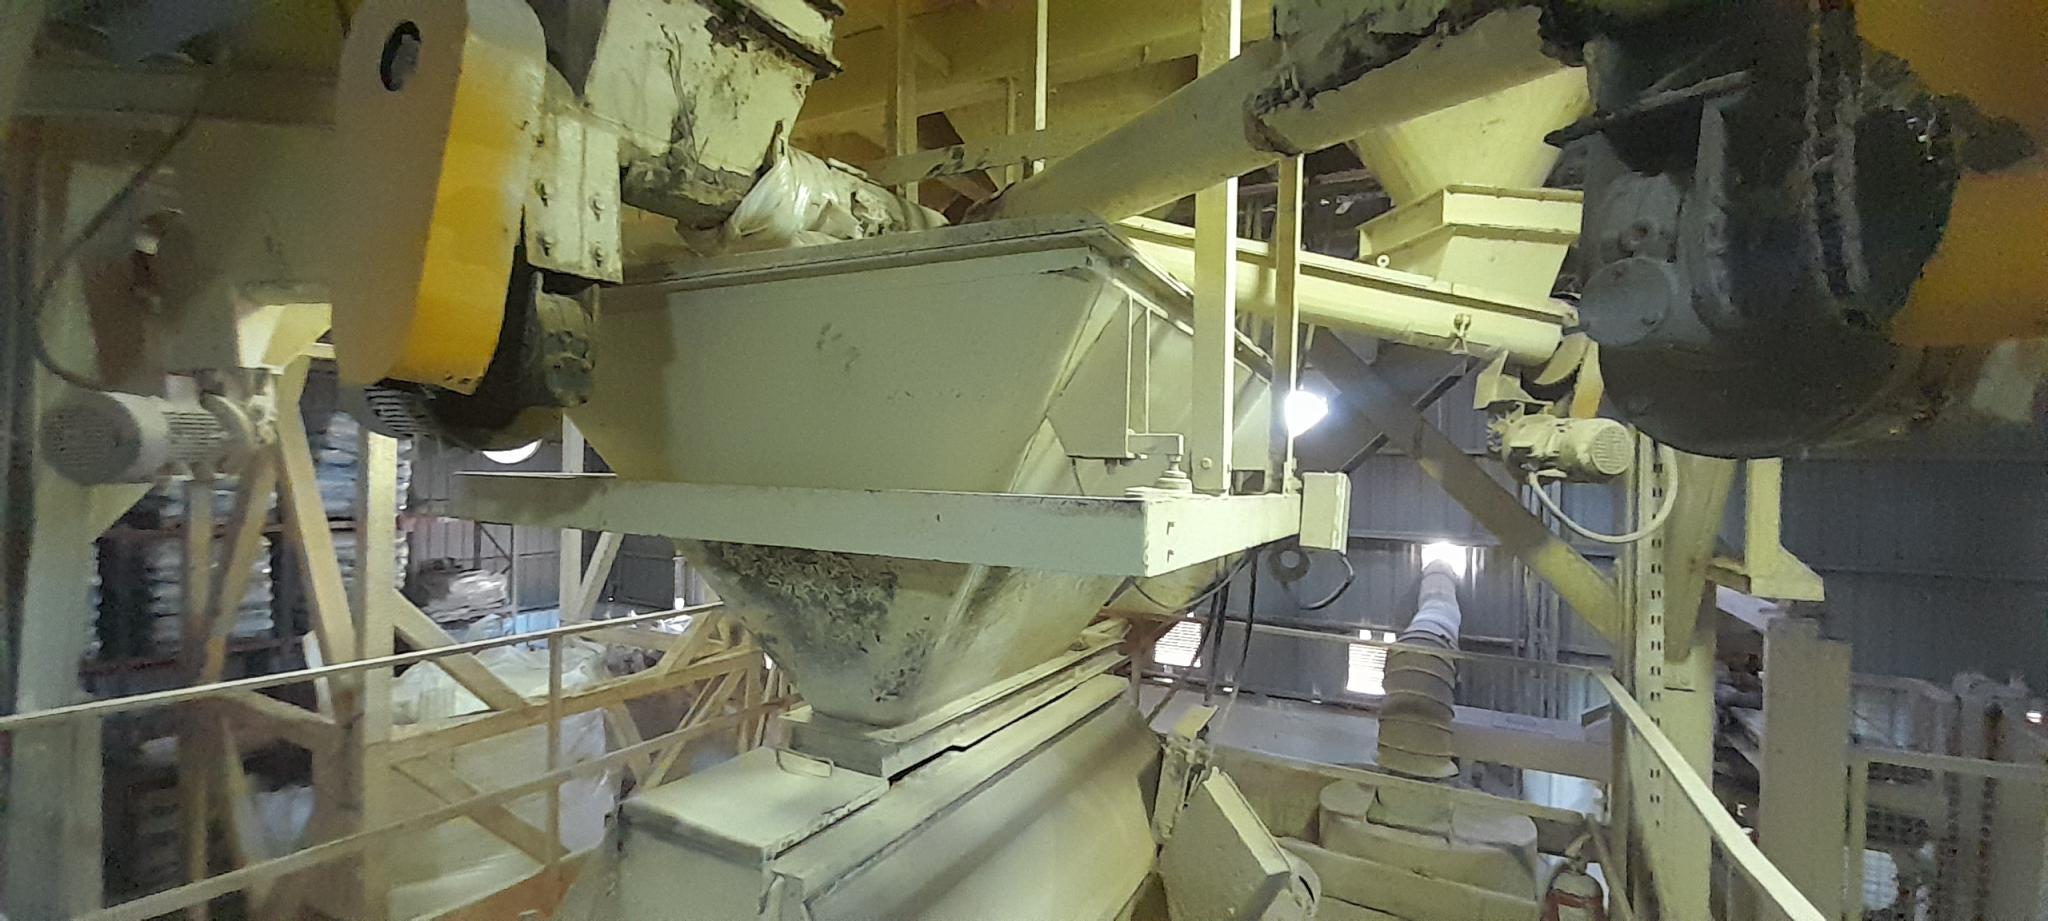
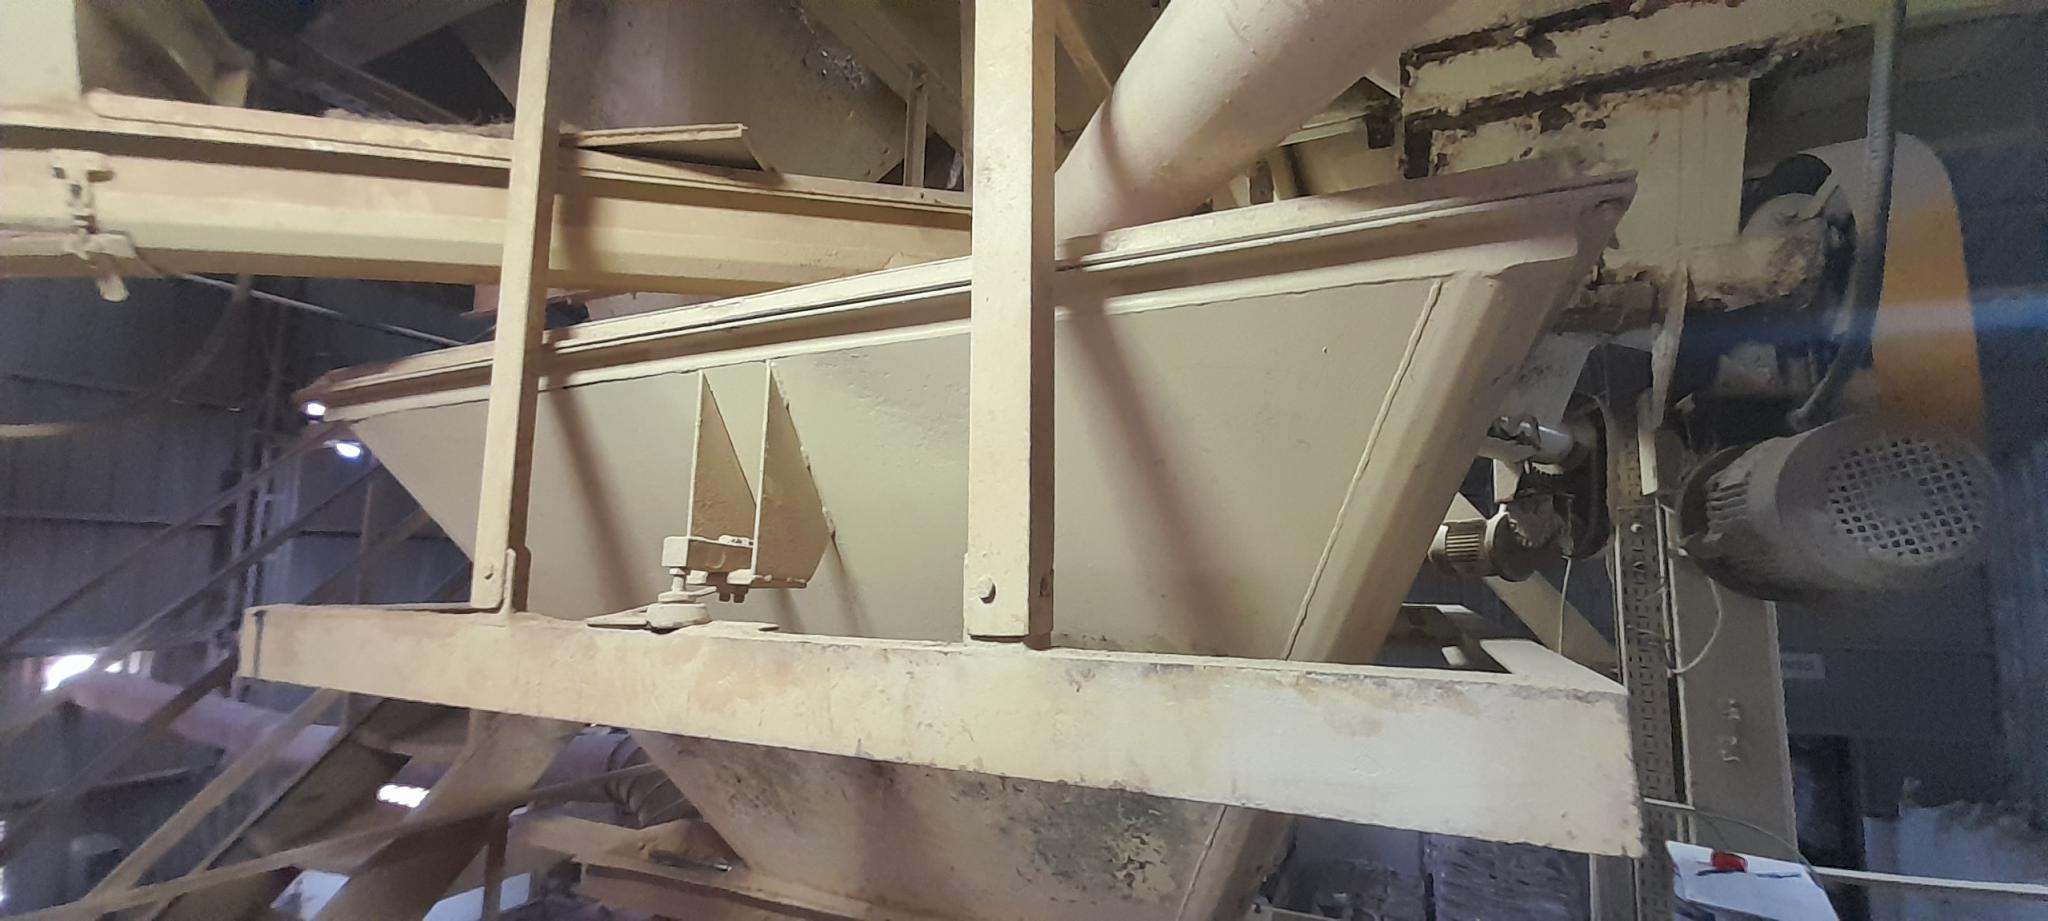
El sistema de dosificación y pesaje utilizaba 3 celdas de carga en una tolva rectangular. Las señales de las 3 celdas se conectaban a una placa sumadora y luego a un amplificador con salida 0..10Vdc.
Se realizo la ingeniería para reubicar las celdas e instalar una cuarta para distribuir el peso. Se reemplazaron la placa sumadora y el transmisor analógico por otro digital con capacidad para 4 celdas directamente conectadas a su bornera, con comunicación Modbus RTU, directa al PLC Schneider
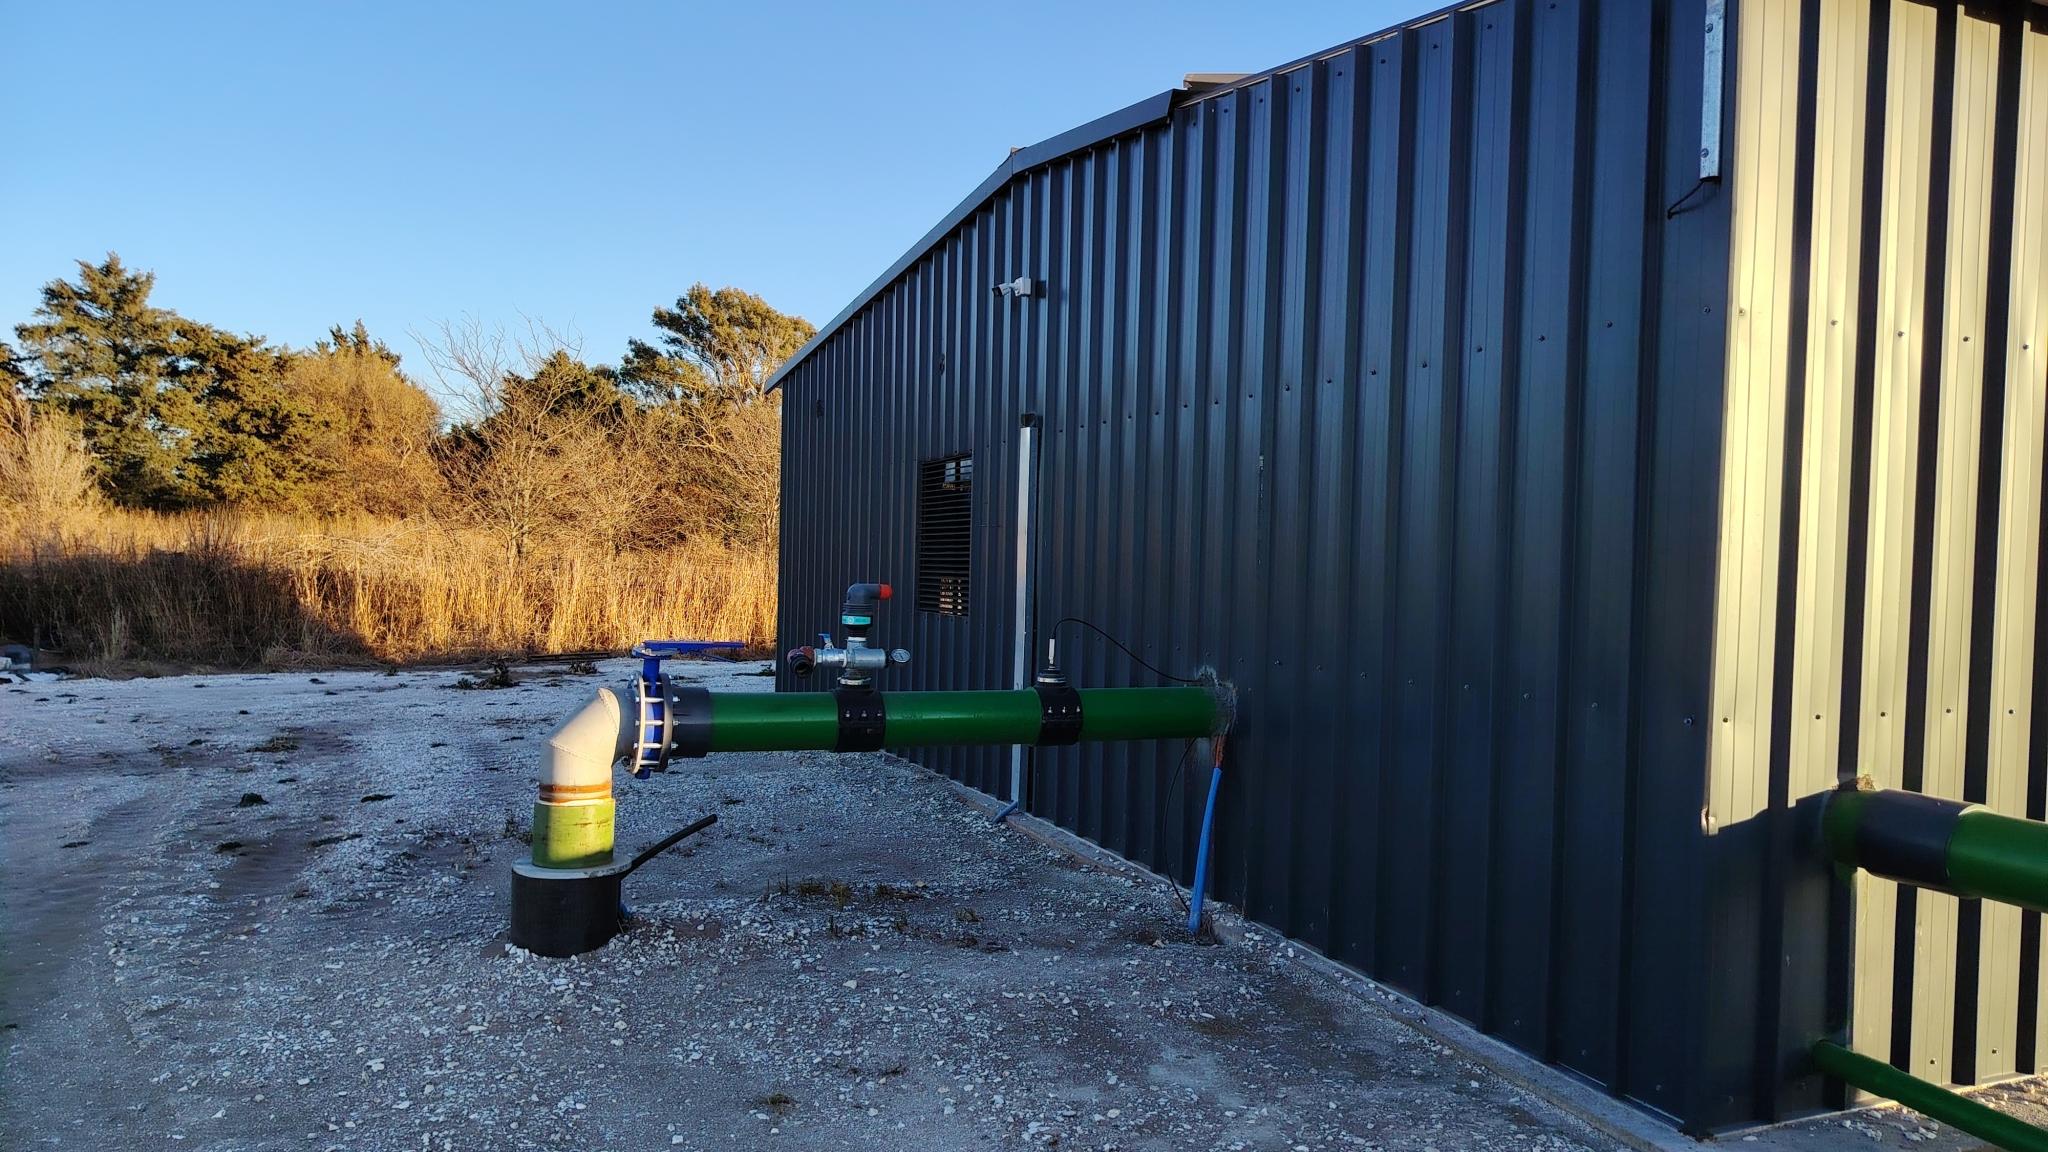
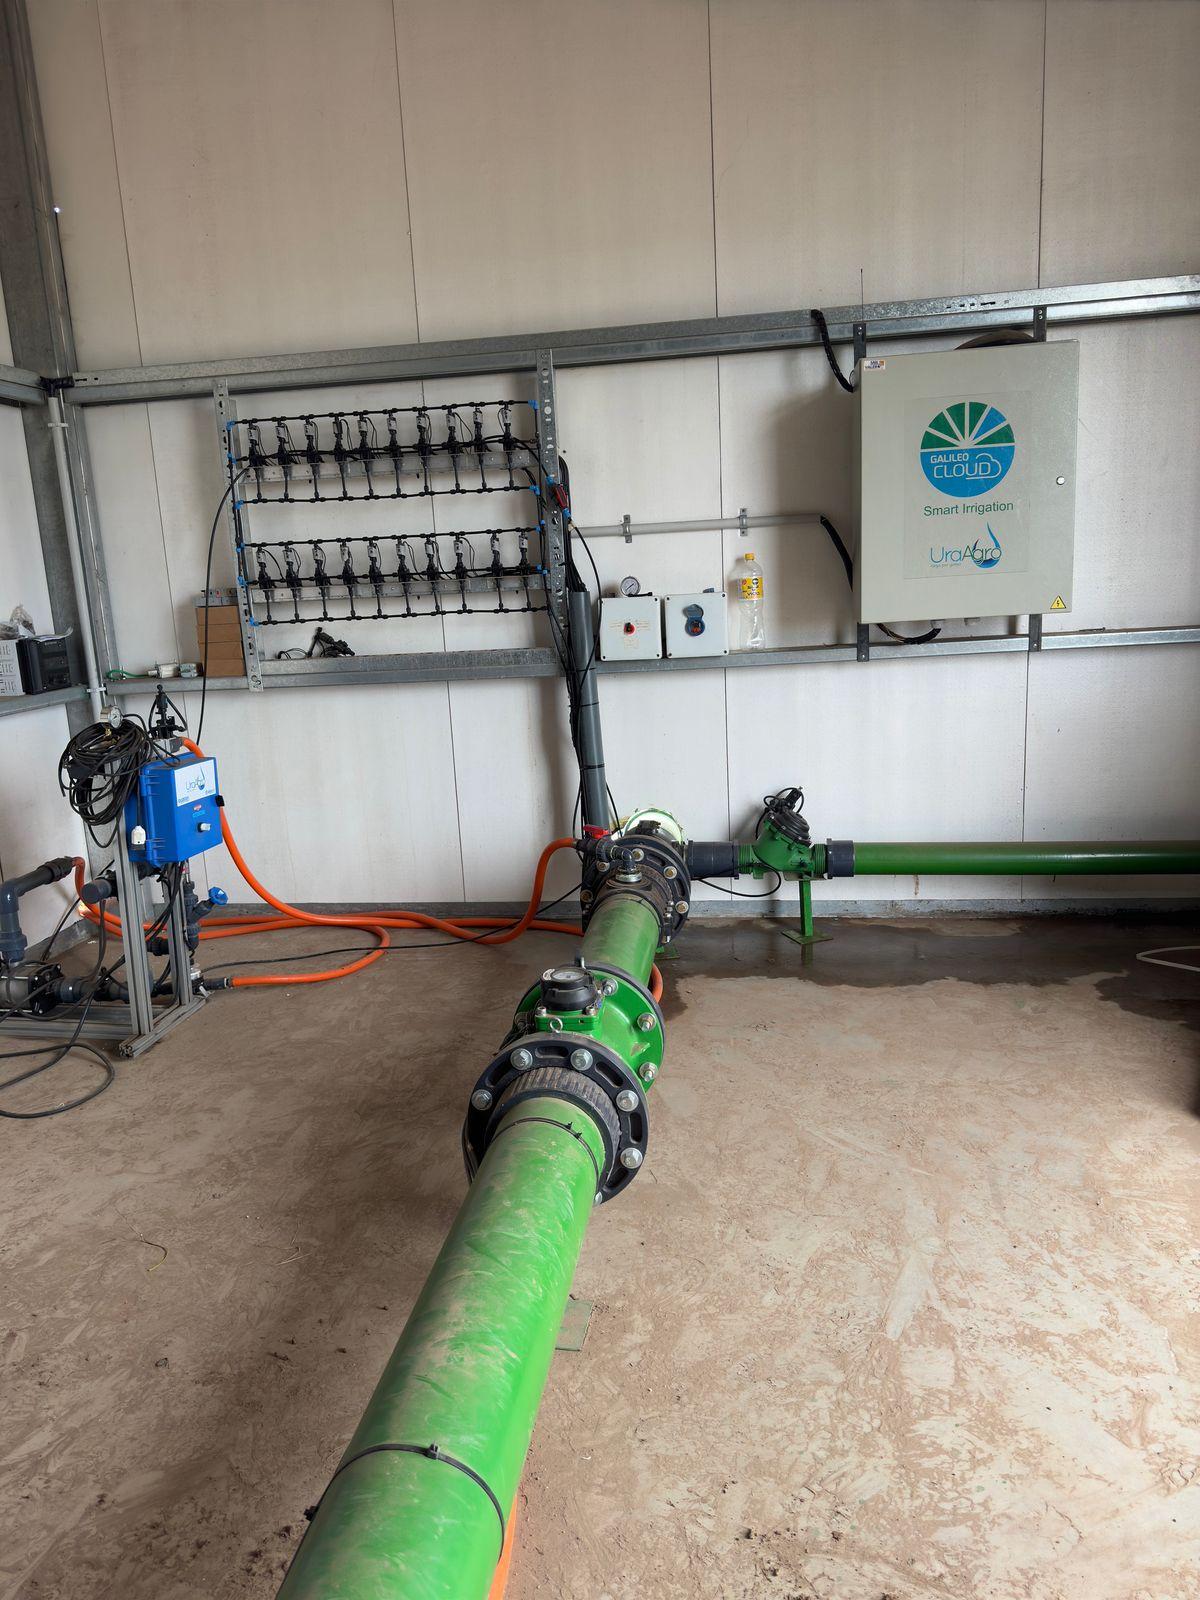
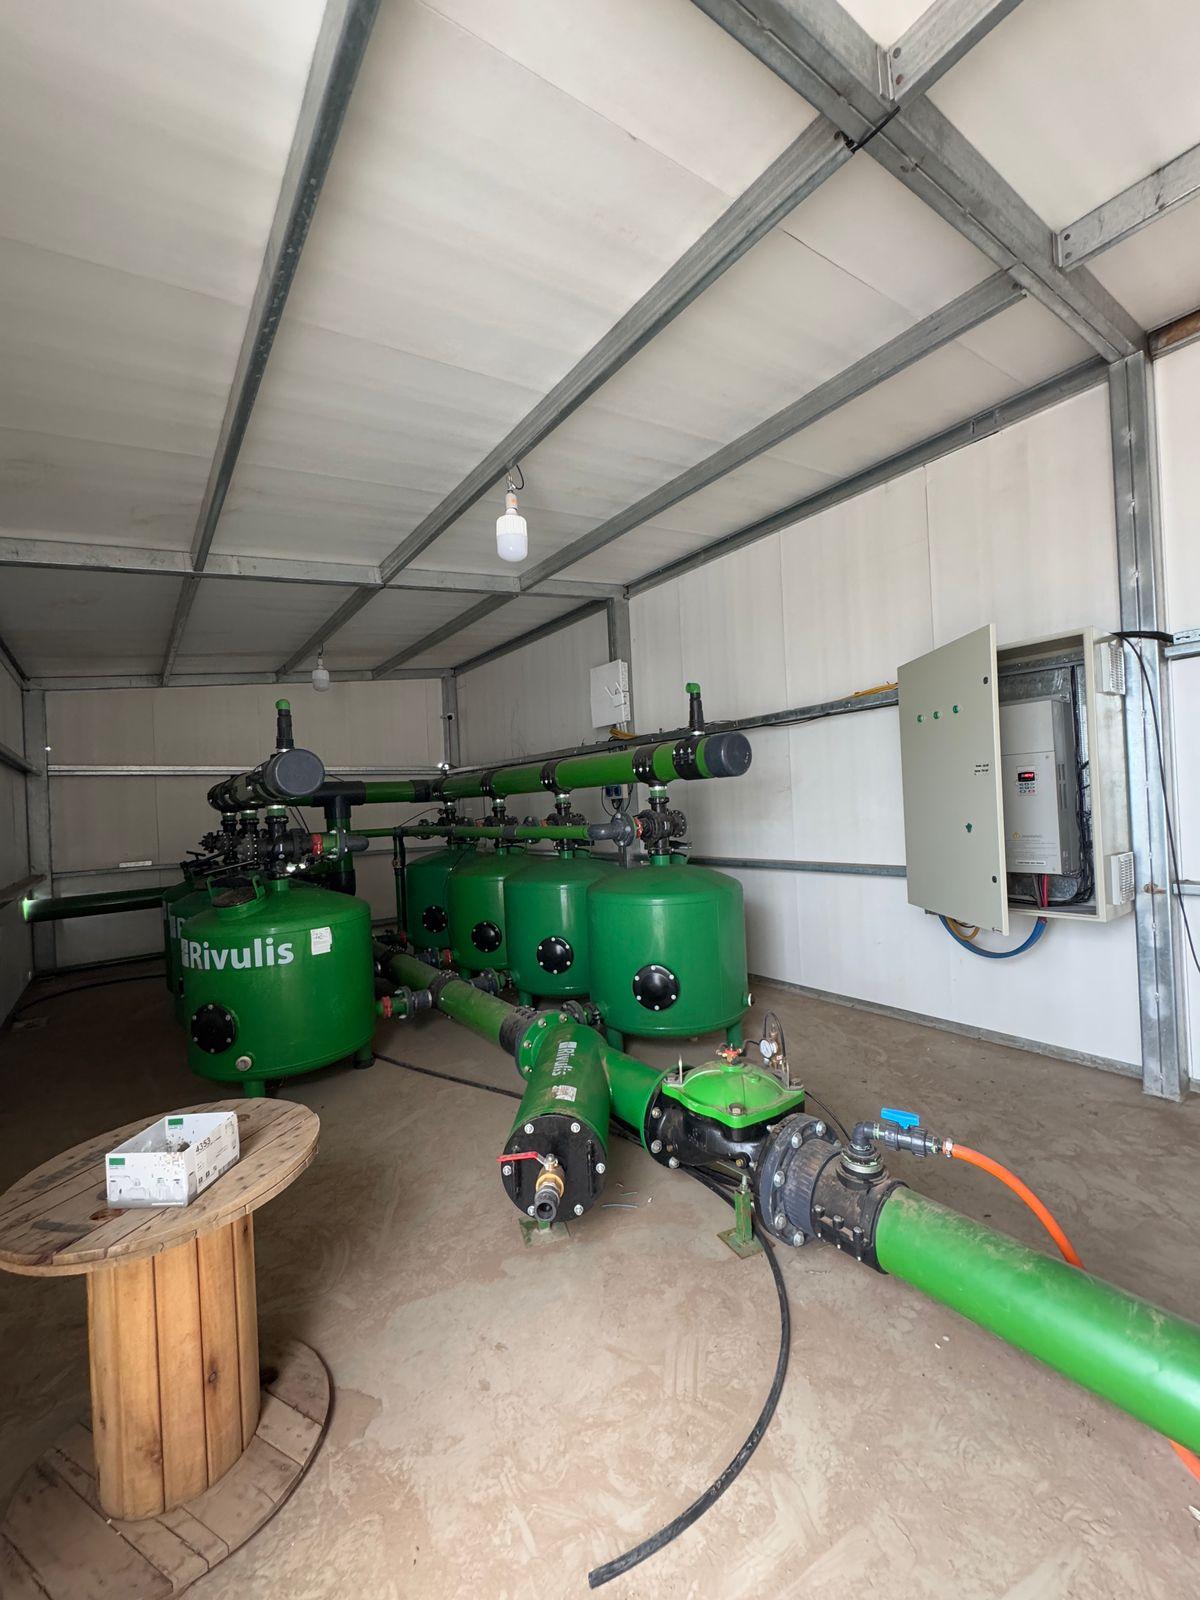
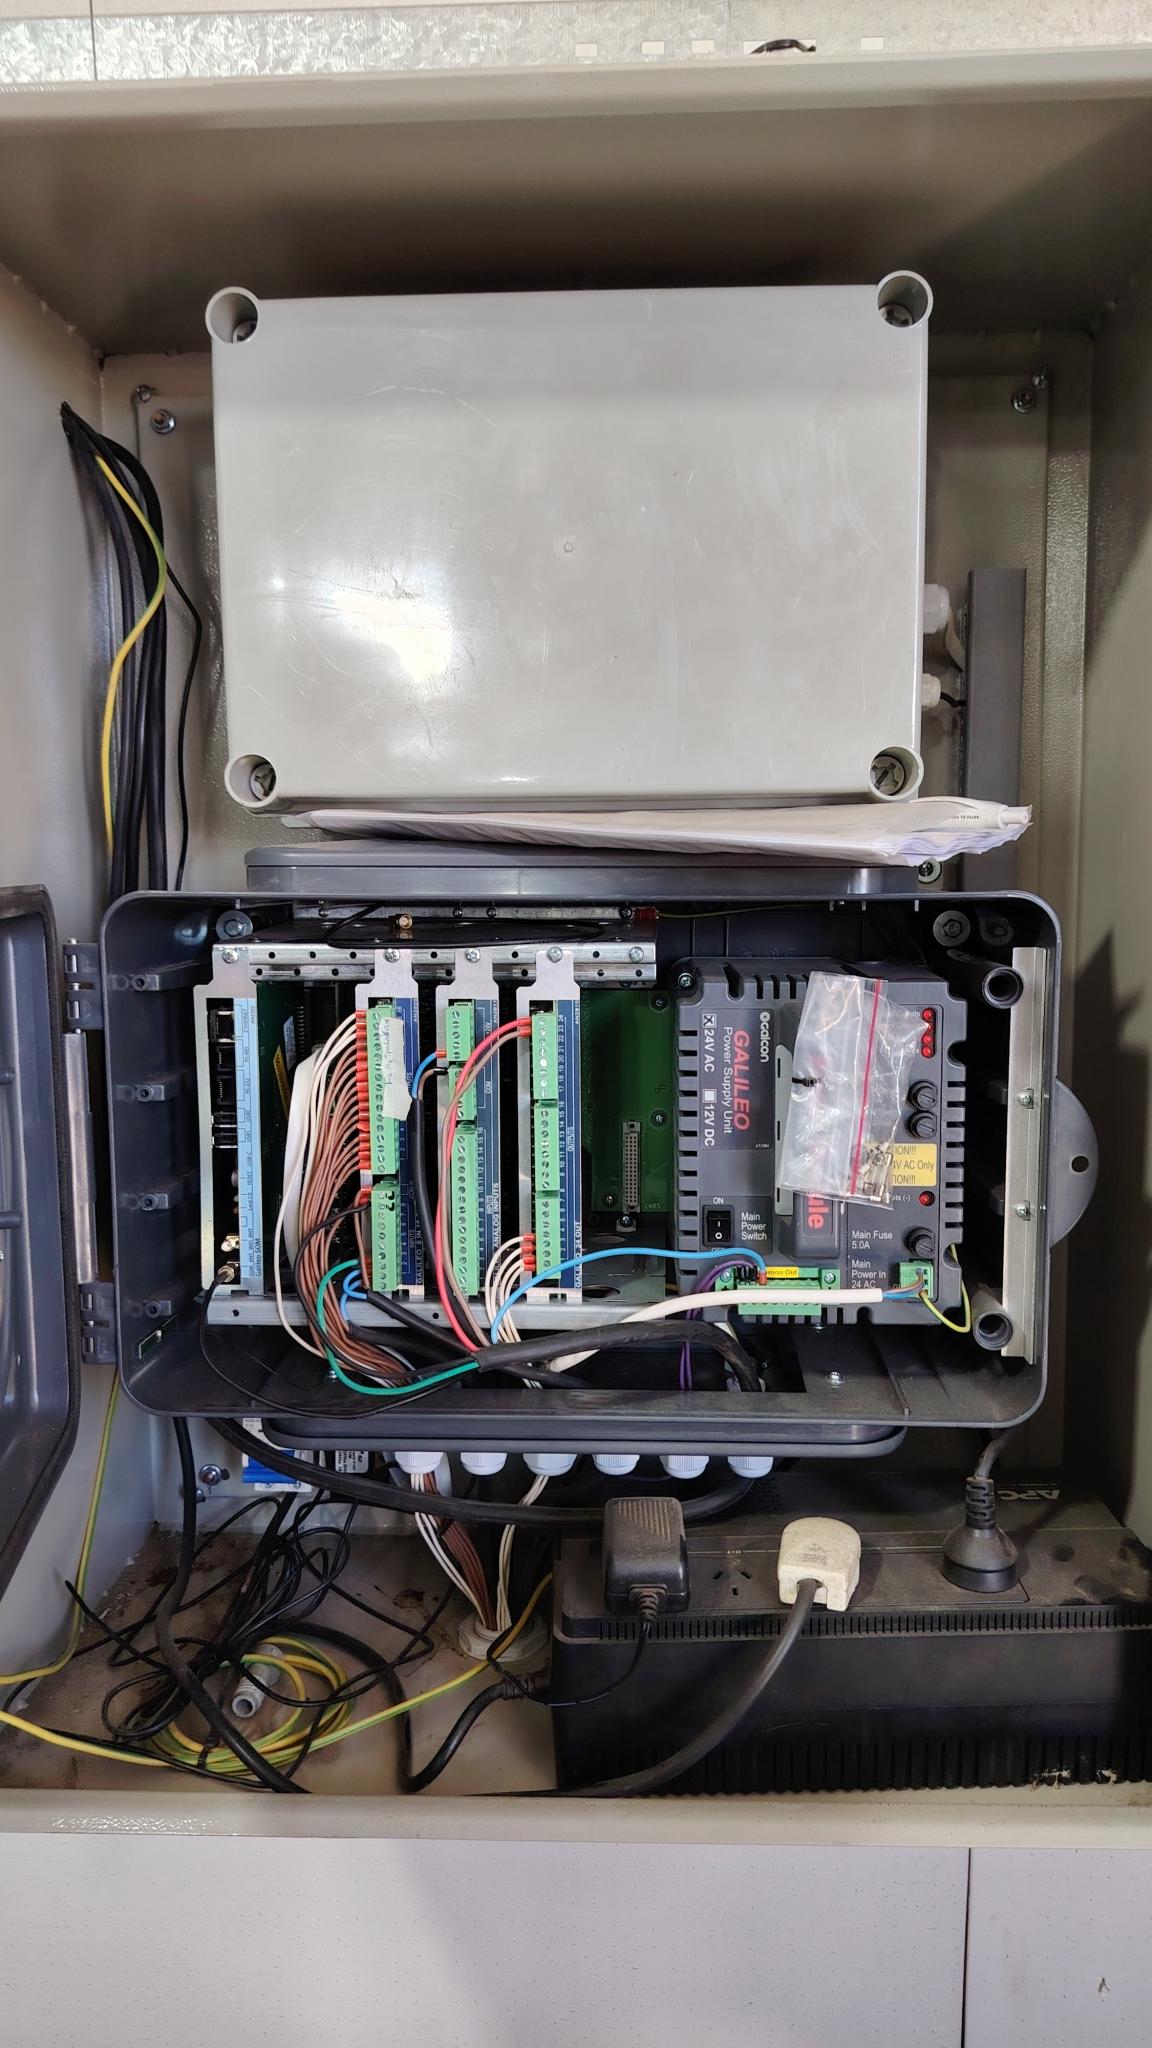
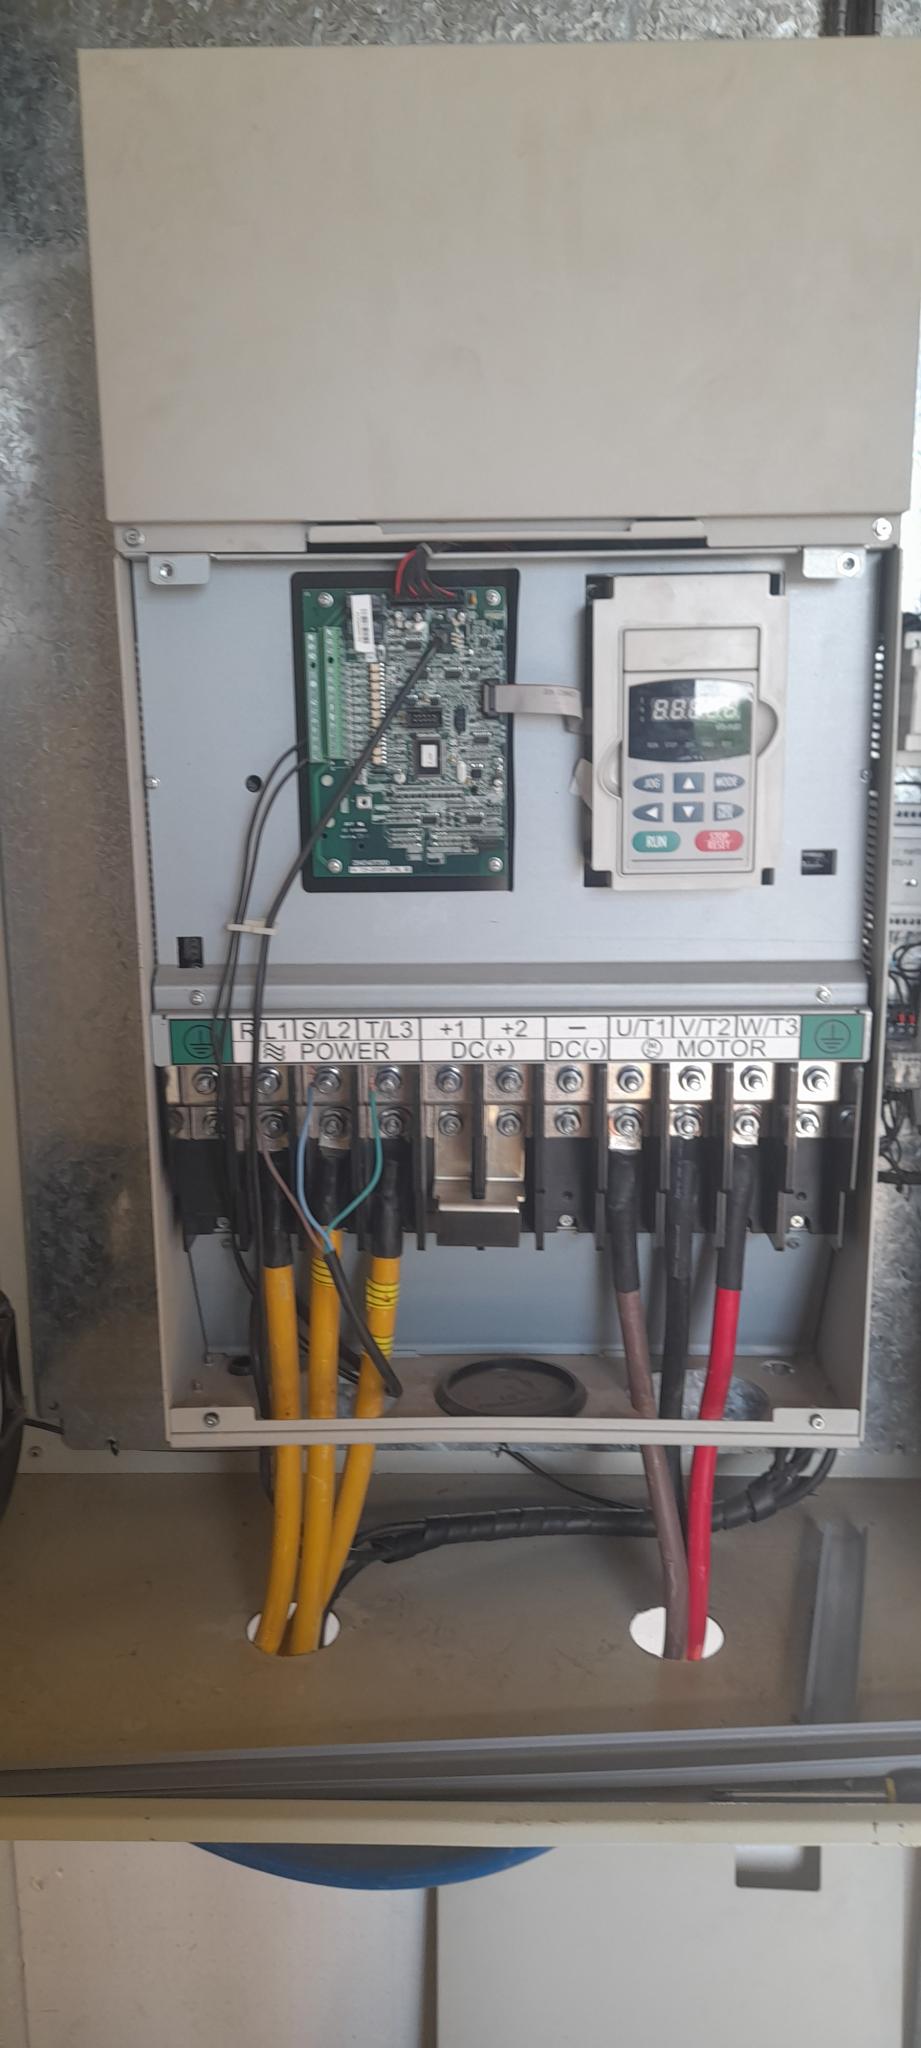
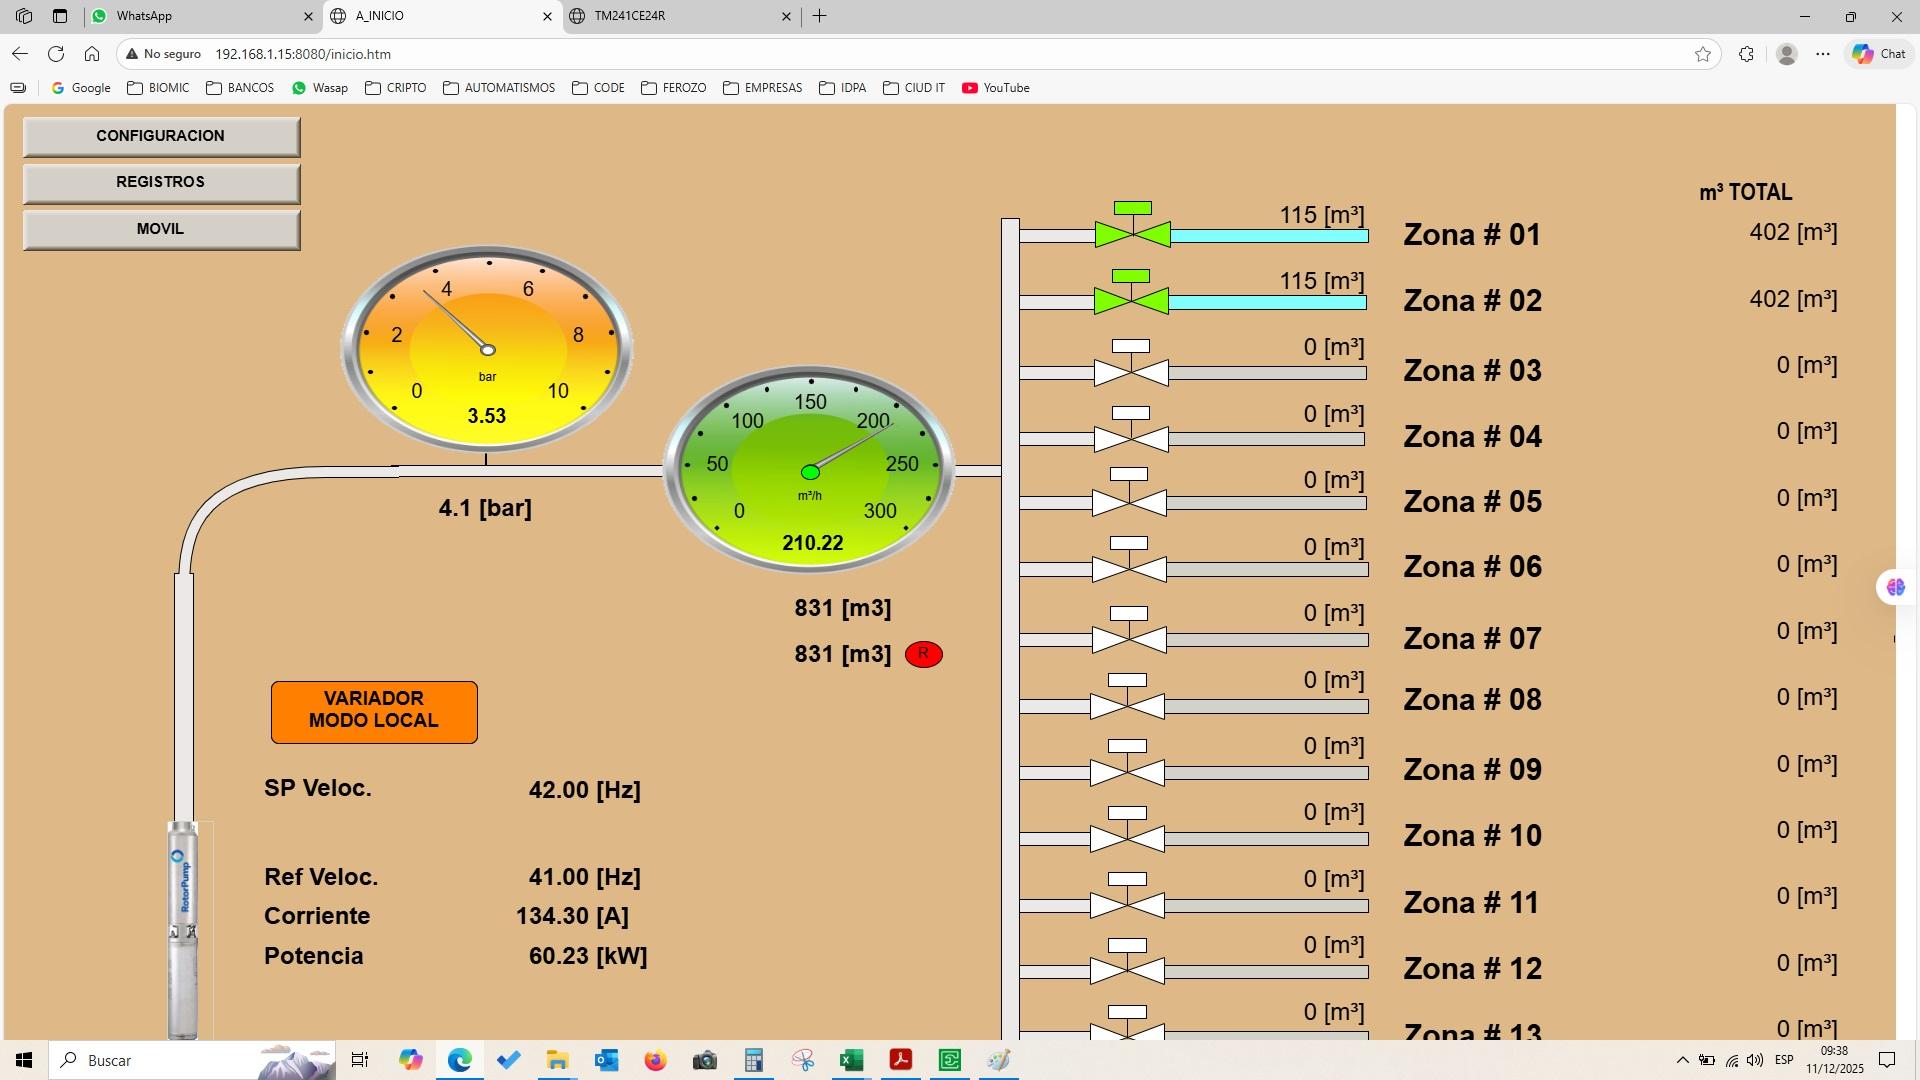
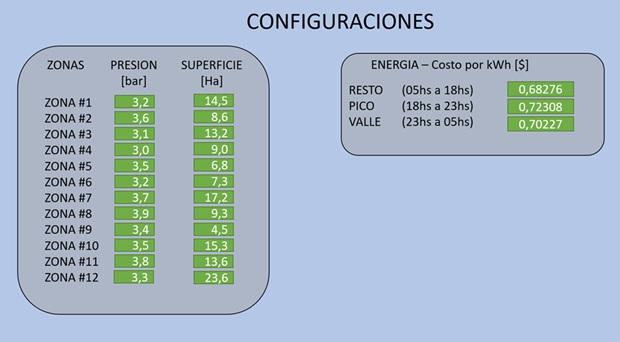
2025. Elorza Agro S.R.L. - Automatización control de presión en riego subterráneo.
El cliente, distribuidor de una importante firma israeli de riego subterráneo, se propone ahorrar energía eléctrica al utilizar un variador de velocidad para controlar la presión a boca de pozo. debido a las distancias a la sala de bombeo, cada zona necesita una presión especifica para el optimo aprovechamiento del agua.
Se proveyó un tablero de control con un PLC M241 y pagina web para configurar las presiones deseadas para cada una de las 13 zonas de riego.
El PLC guarda las configuraciones de áreas y presión deseada para cada zona. Con los costos por franja horaria el PLC calcula los costos de regar, por hora y por zona.
Esta previsto en un futuro comandar el arranque del grupo electrógeno y las válvulas de desarenado del pozo.
2024. ADG. Automatización embolse HPS #1
Automatización del llenado de bigbags.
Se utilizó un PLC Schneider M241 con comunicación Modbus/RTU y Modbus/TCP y un cabezal de pesaje para obtener el peso del bigbag.
El PLC comanda una válvula neumática para realizar las pausas de vibrado y corte final.
Se creo una pagina web en el PLC para mostrar el estado del sistema.
Mediante la red wifi de la planta y una tablet sobre el autoelevador el operador puede visualizar y operar el sistema
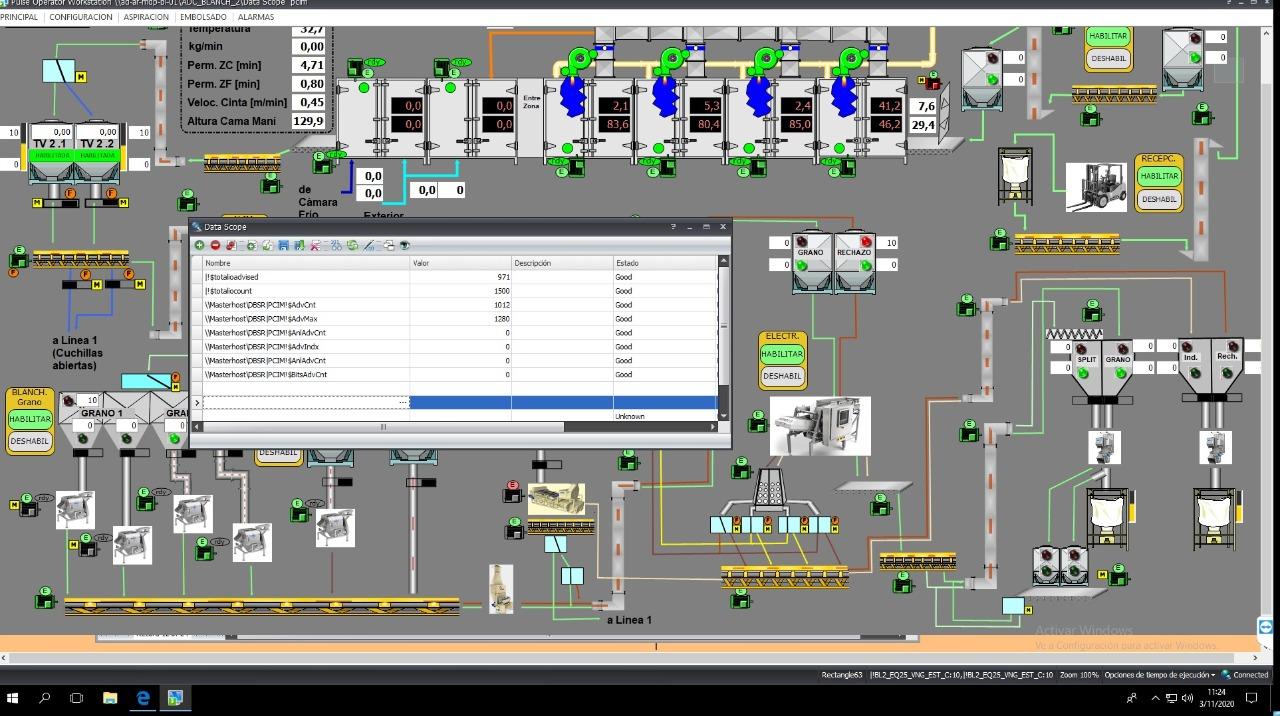
2020/21-ADECO AGRO. Planta Girasol, Reemplazo scada DigiVis por PULSE (En ejecución)
Se reemplaza el scada existente (ya obsoleto) por la ultima versión de PULSE. Se utilizará una maquina virtual en un servidor dedicado. Además se desarrolla un sistema informático para la gestión de Calidad de los procesos. En 5 estaciones de trabajo dentro de la planta y el Laboratorio se cargarán datos de calidad, los que serán almacenados para su posterior documentación y análisis. Se optimizará la programación actual de los PLCs ABB AC500 para la comunicación con el SCADA PULSE. También se incorpora la Planta de Recepción y Acondicionamiento. Se conectarán medidores de energía M2M de ABB a los plcs existentes via modbus RTU para registrar mediciones eléctricas.
2020/21-ADECO AGRO. Planta Maní, Incorporación del proceso Blanch #1 a scada PULSE (En ejecución)
Se incorpora el proceso de Blanch #1 existente al nuevo scada PULSE. El scada se comunicará el PLC Siemens S7-300 existente y tomará todos los datos del proceso.
2020/21-ADECO AGRO. Planta Maní, Automatización Descarga #4
Reemplazo de PLC M221 actual por M241, ampliación de Entradas / Salidas. Creación de pagina web embebida para visualización y operación de la planta.
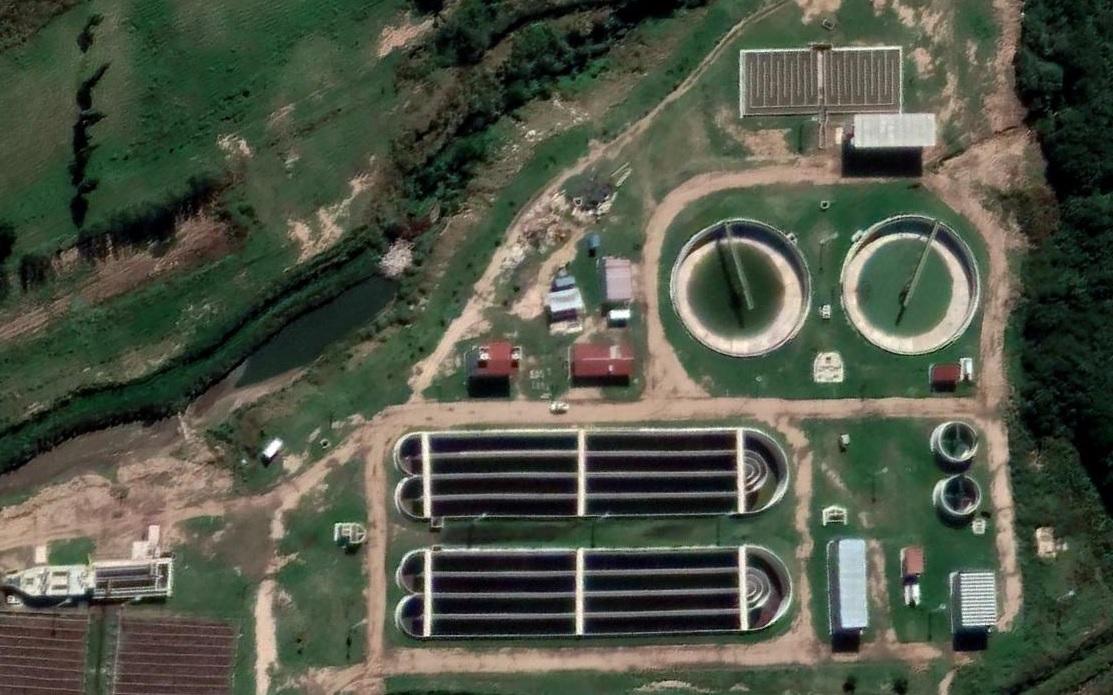
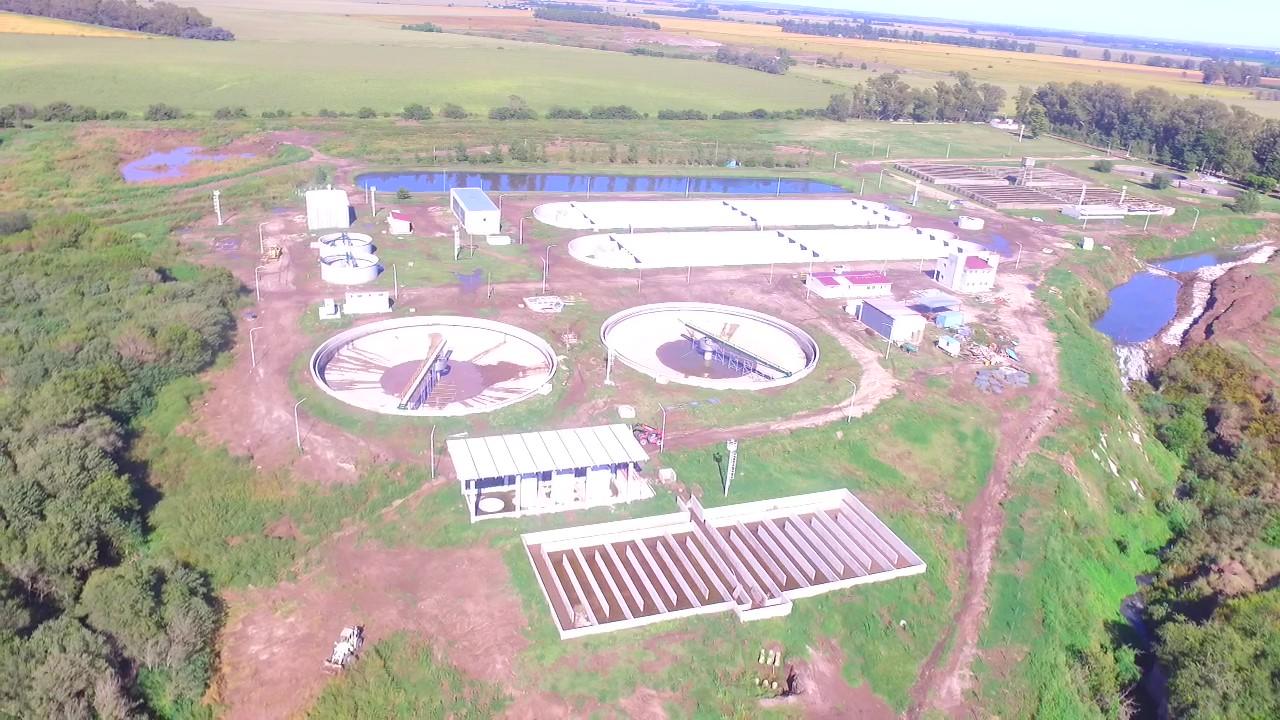
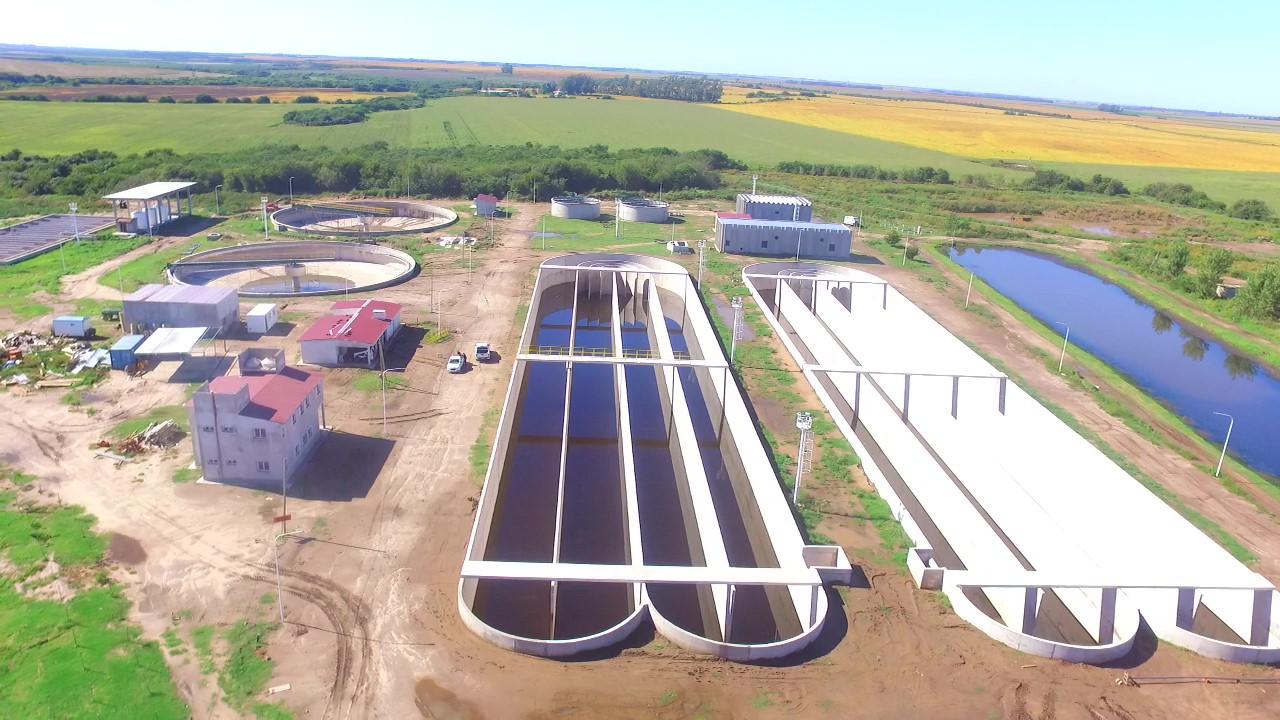
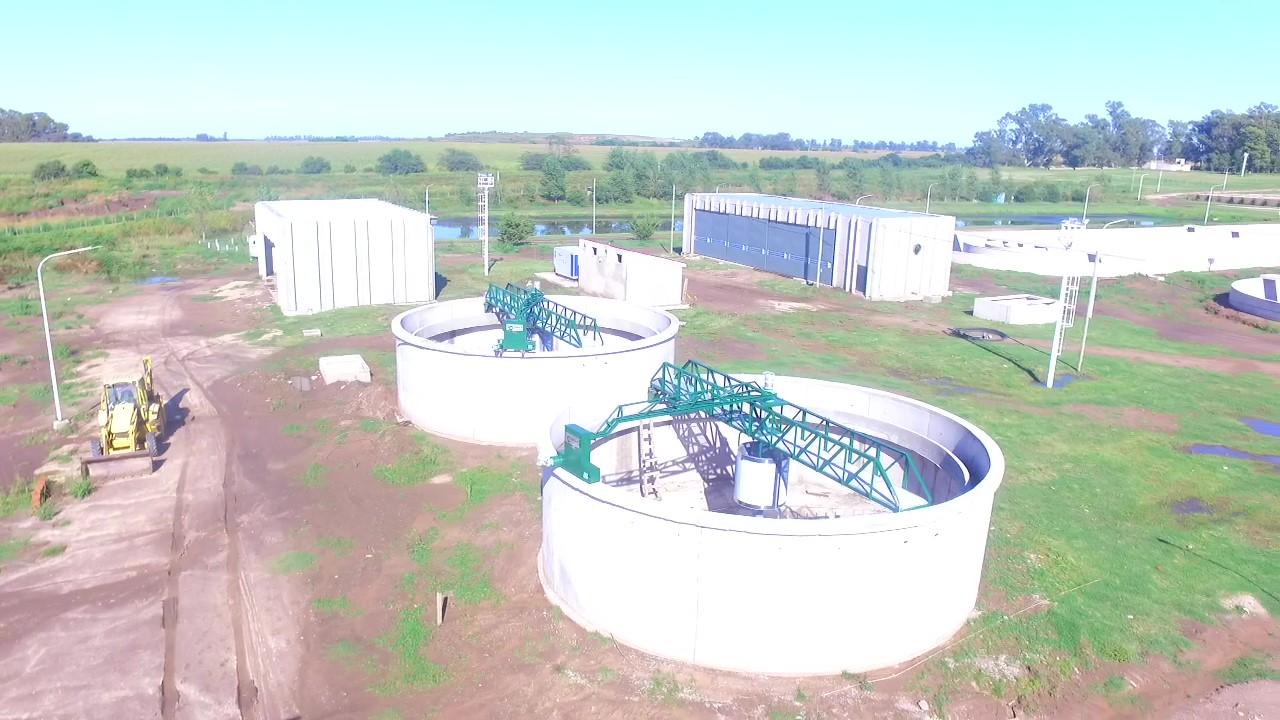
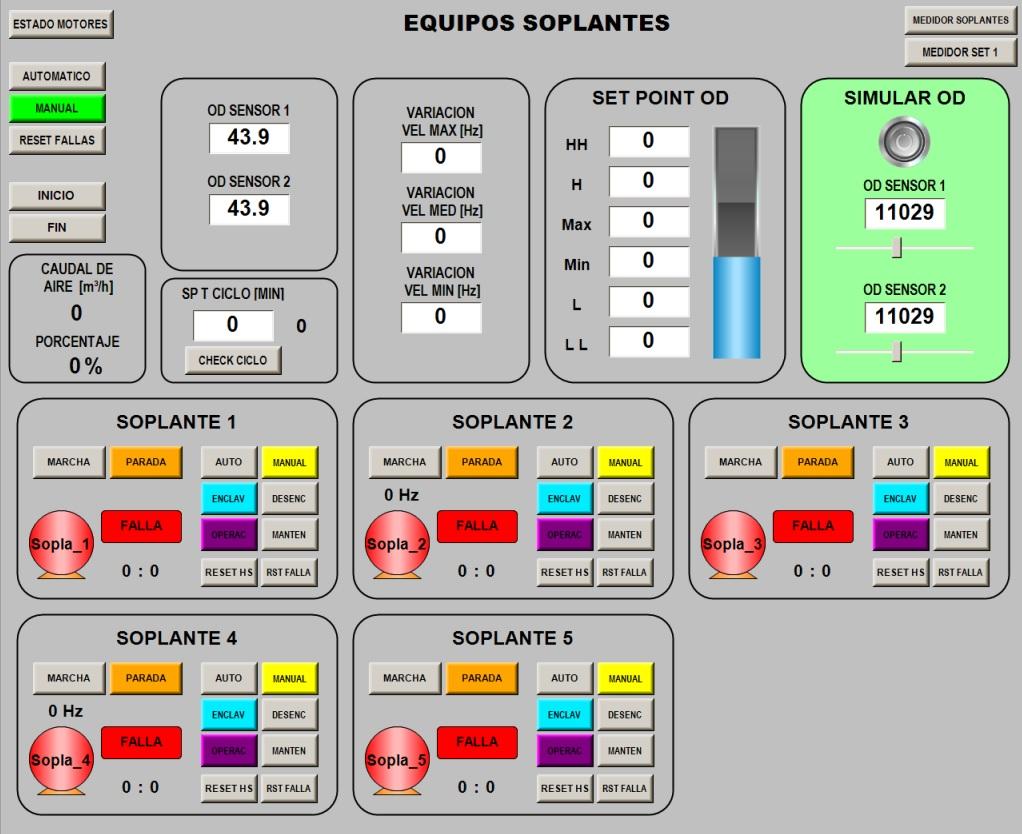
2020-2021 PLANTA CLOACAL RIO CUARTO
Anillo de fibra óptica monomodo. Switches gestionables Weidmuller. PLCs Schneider M241 para adquisición de datos y control de los procesos. SCADA Pulse.
2020-ADECO AGRO. Planta Maní, Automatización nuevo Blanch #2
Automatizacion de nuevo horno de Blancheado. Transmisores de humedad de grano en Entrada y Salida del horno. Transmisores de humedad y temperatura del aire en cada una de las 6 zonas del horno. Control de velocidad de banda del horno y blanchers vía Modbus RTU. Supervisión de temperatura de las zonas de calor vía Modbus RTU. Embolse automático de producto terminado. Ajuste automático de dosificación. SCADA Pulse. Registro de datos en SQL y posterior visualización y análisis en PowerBI
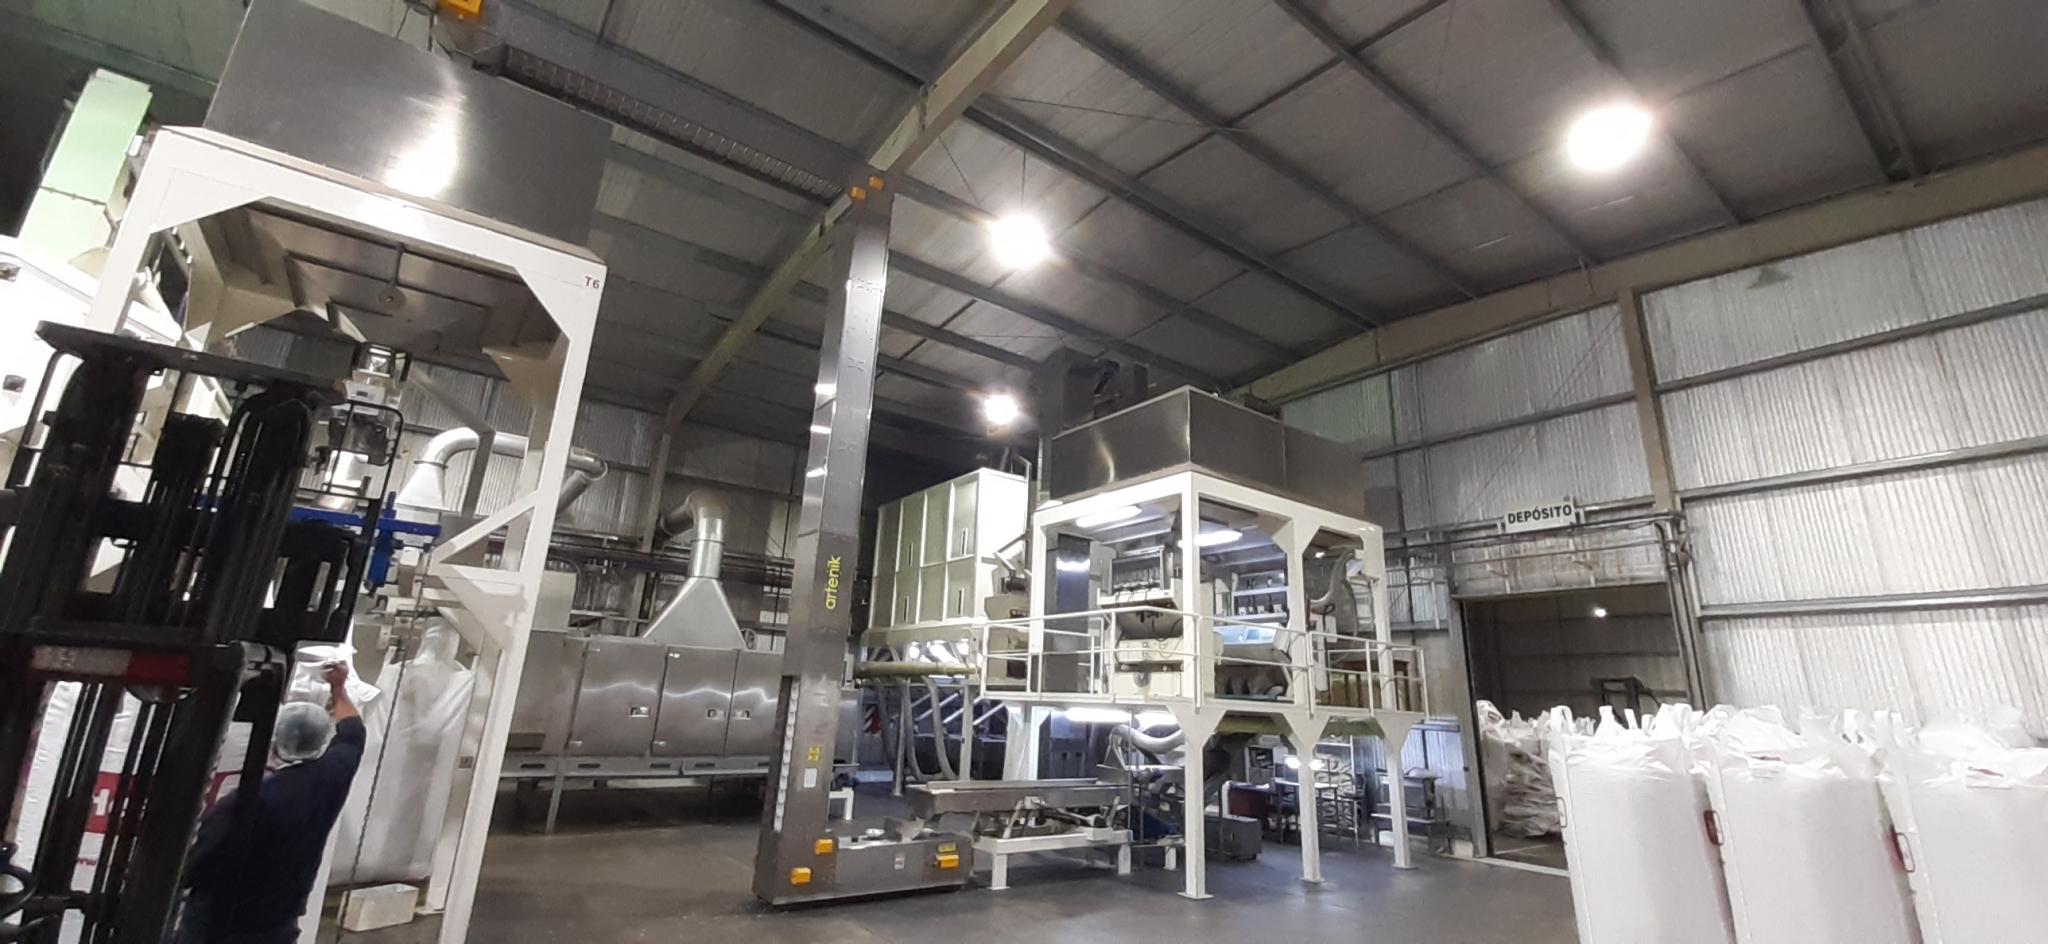
2020-P.A.F. SA - Cambio PLC e incorporación scada PULSE
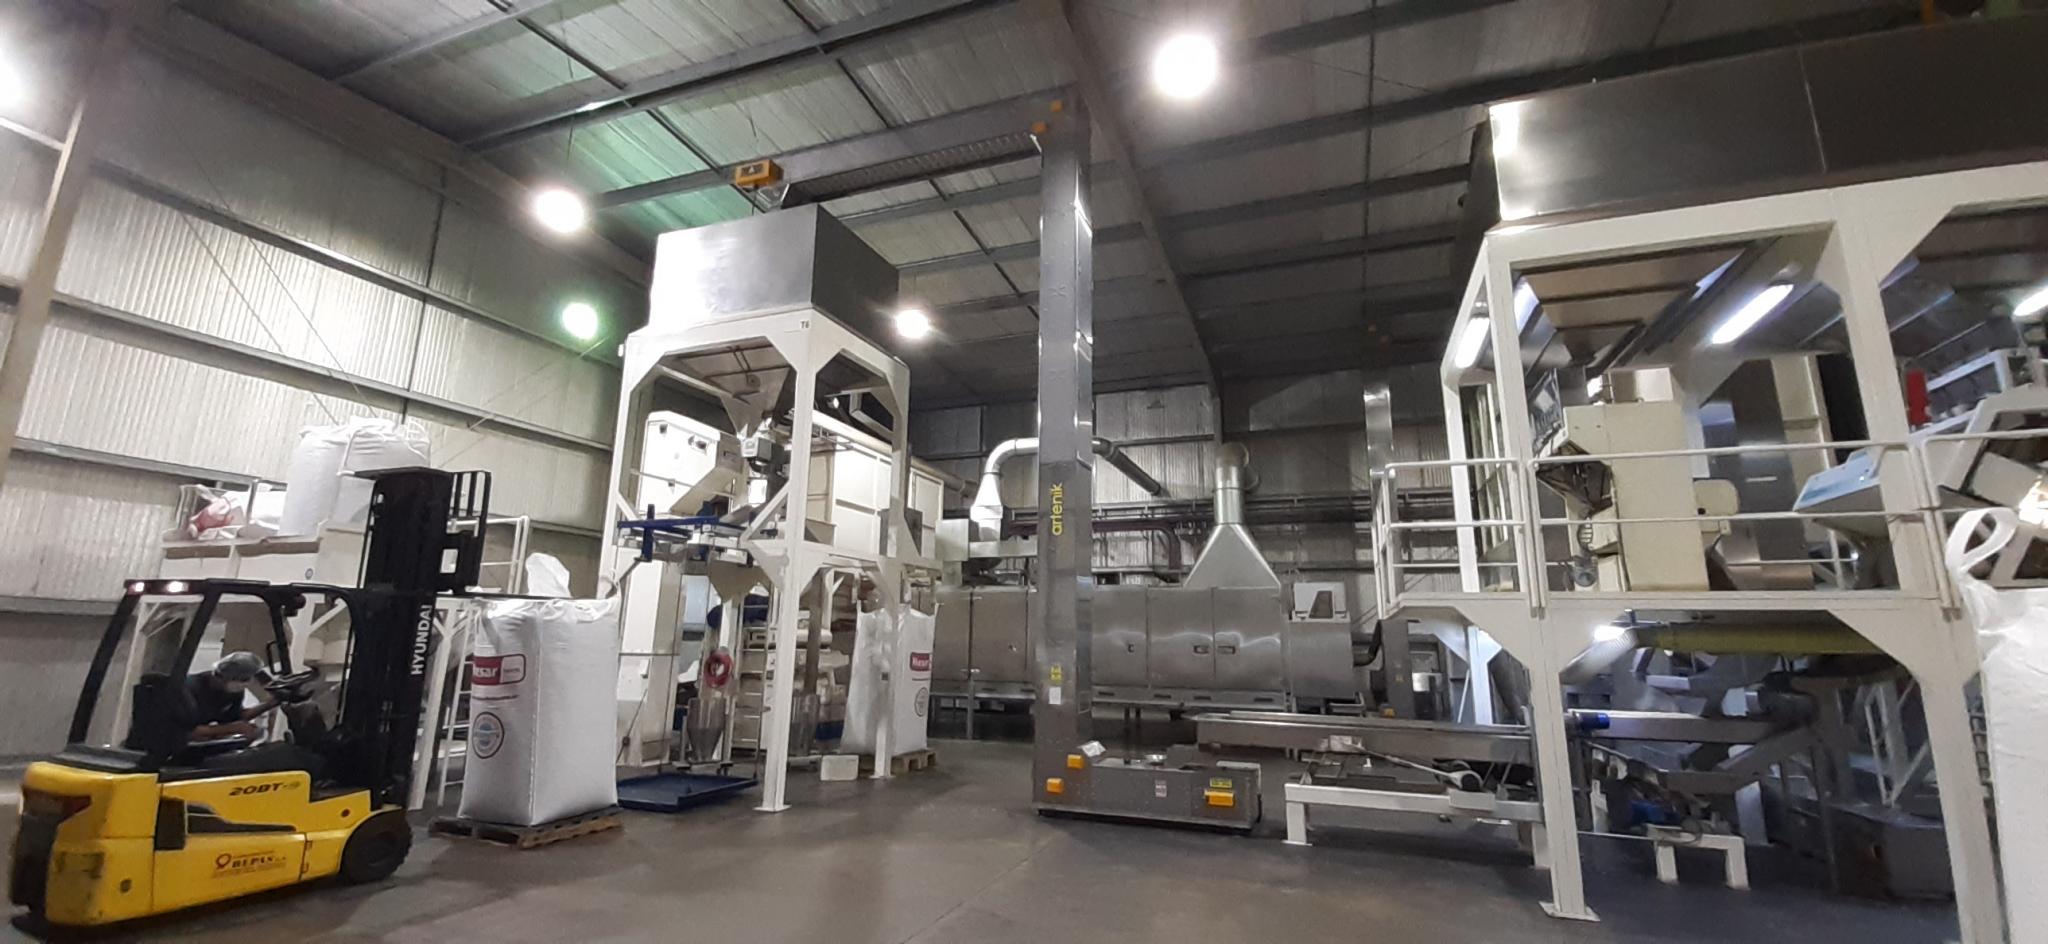
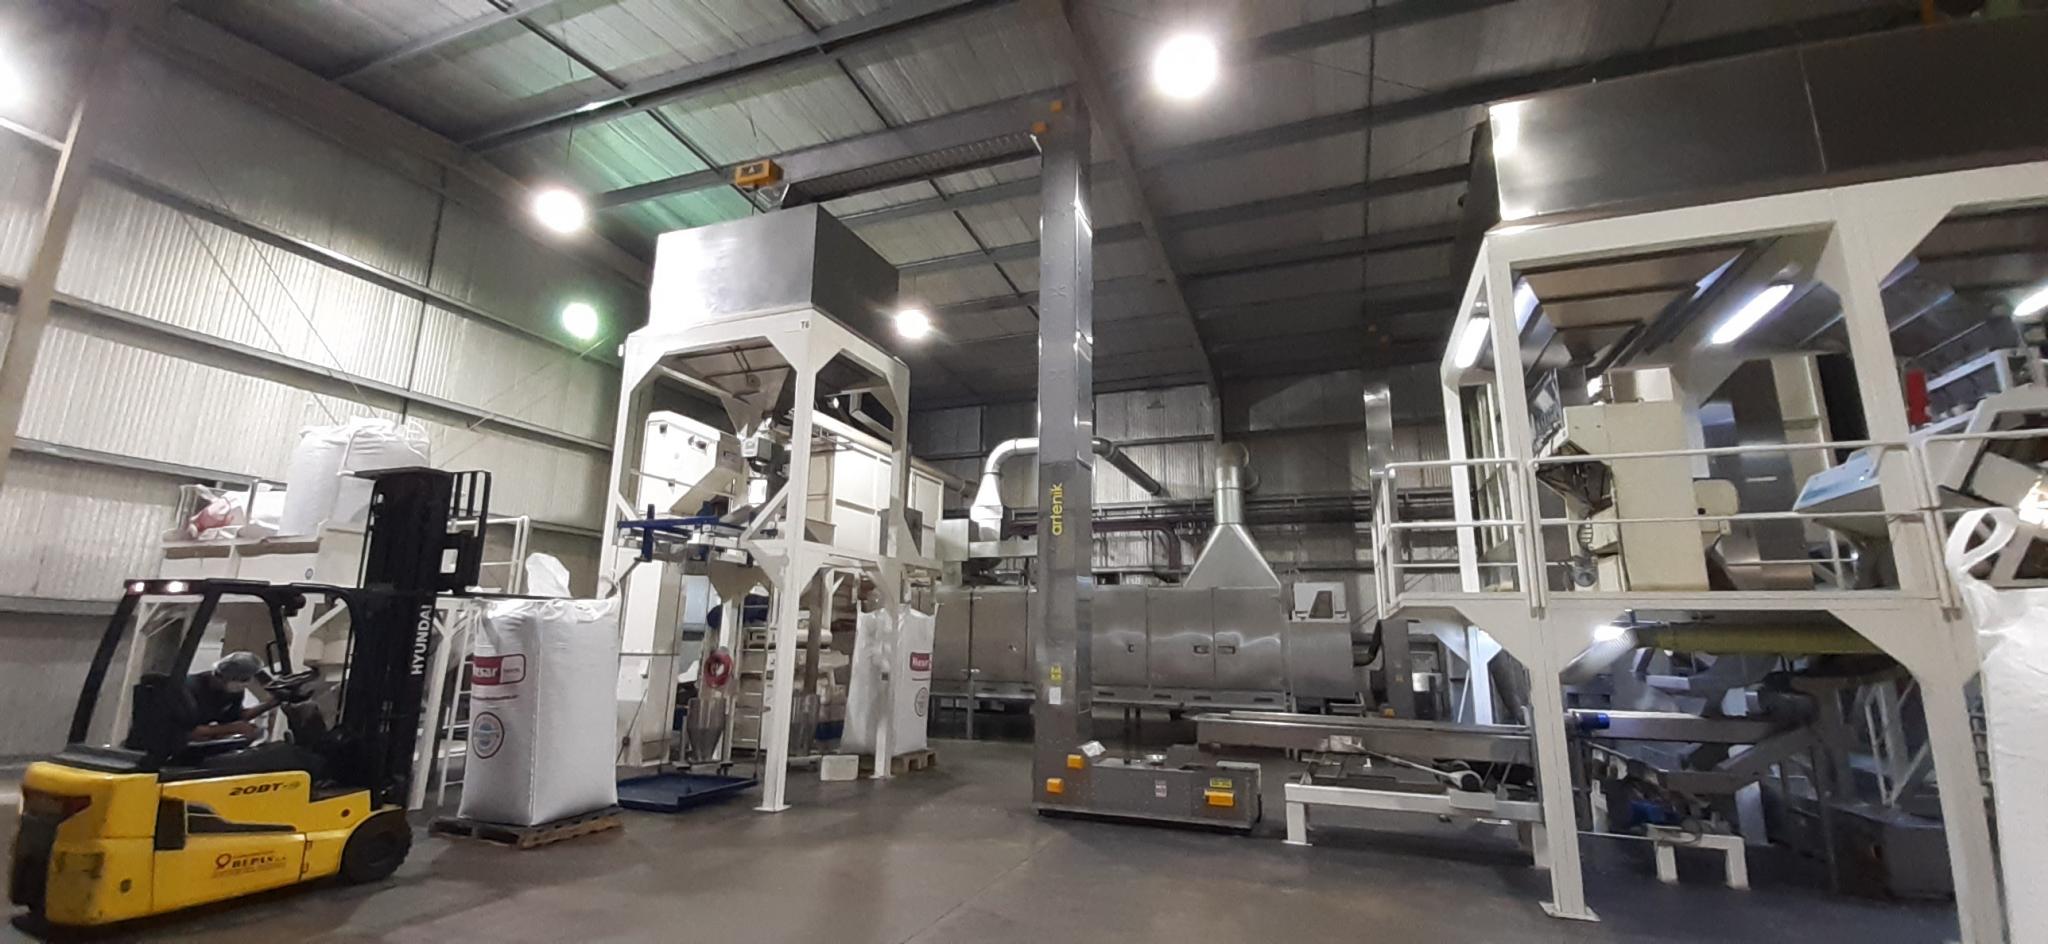
Reemplazo de PLC Twido por M241. Reprogramación de PLC incorporando nuevos equipos. Desarrollo de pagina web embebida para operación de emergencia. Pagina web dedicada para proceso de embolse.
SCADA Pulse para supervisión y control de toda la planta. Control de velocidad de blanchers y banda del horno via Modbus RTU. Registro de datos en SQL y posterior visualización en PULSE. Reportes automáticos Supreme Report pdf y web.
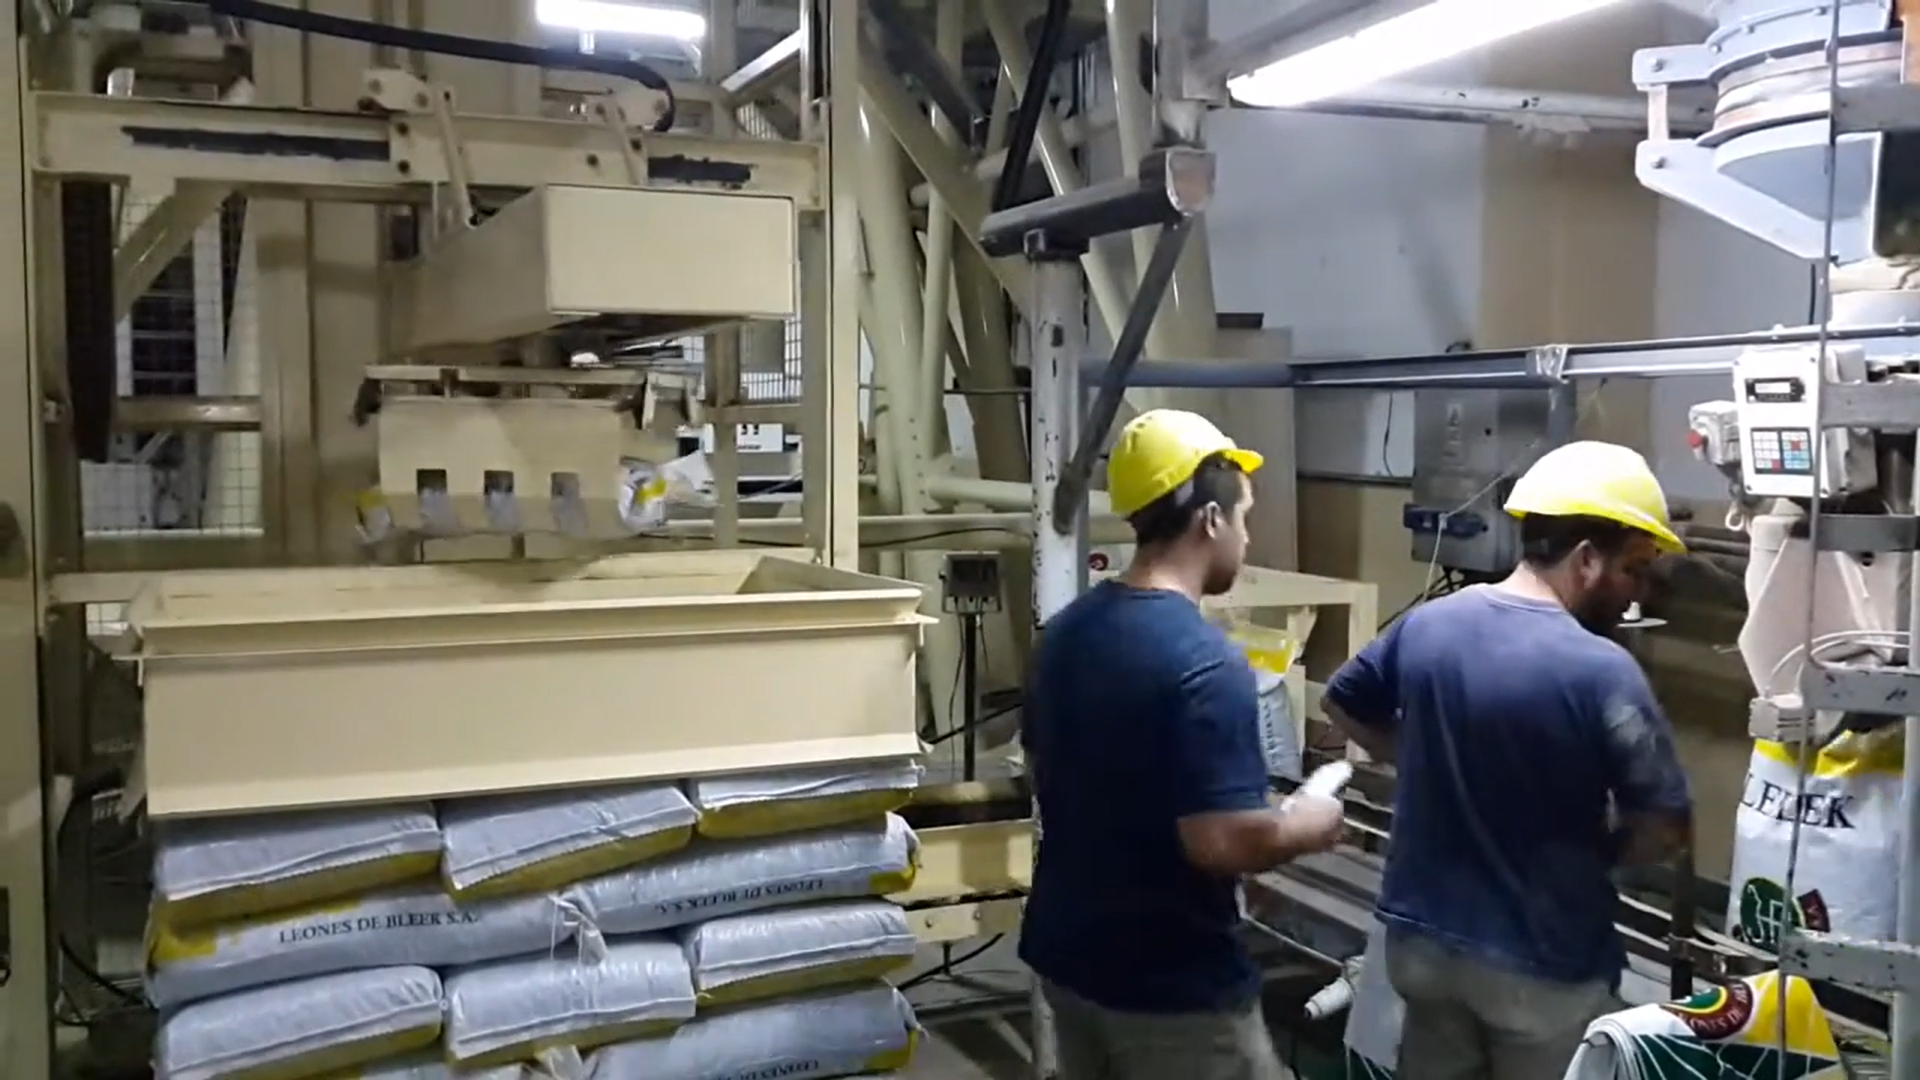
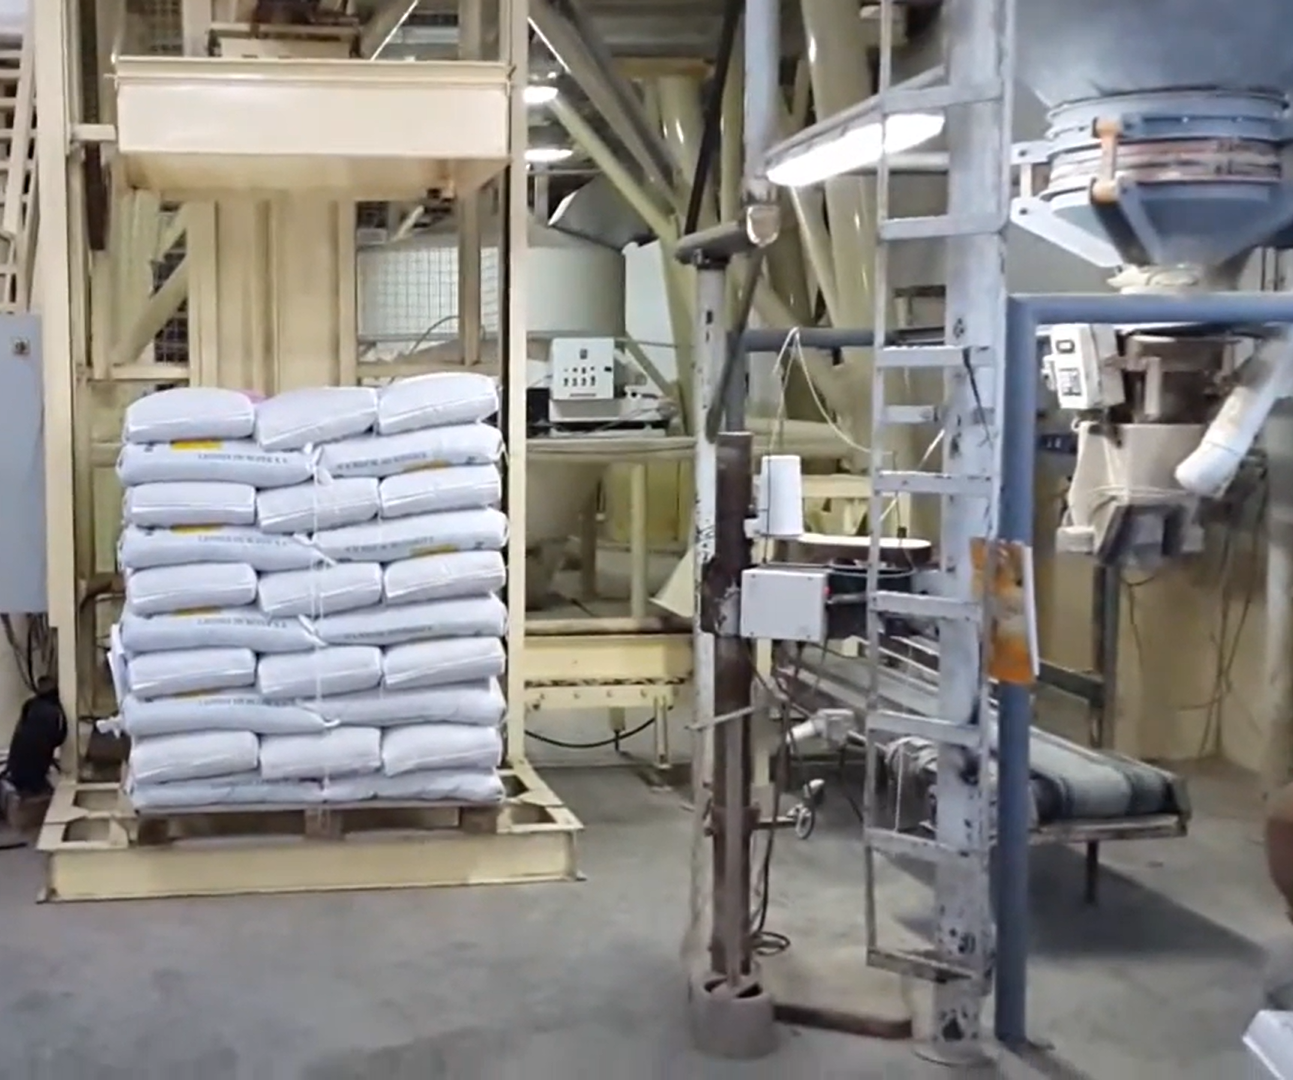
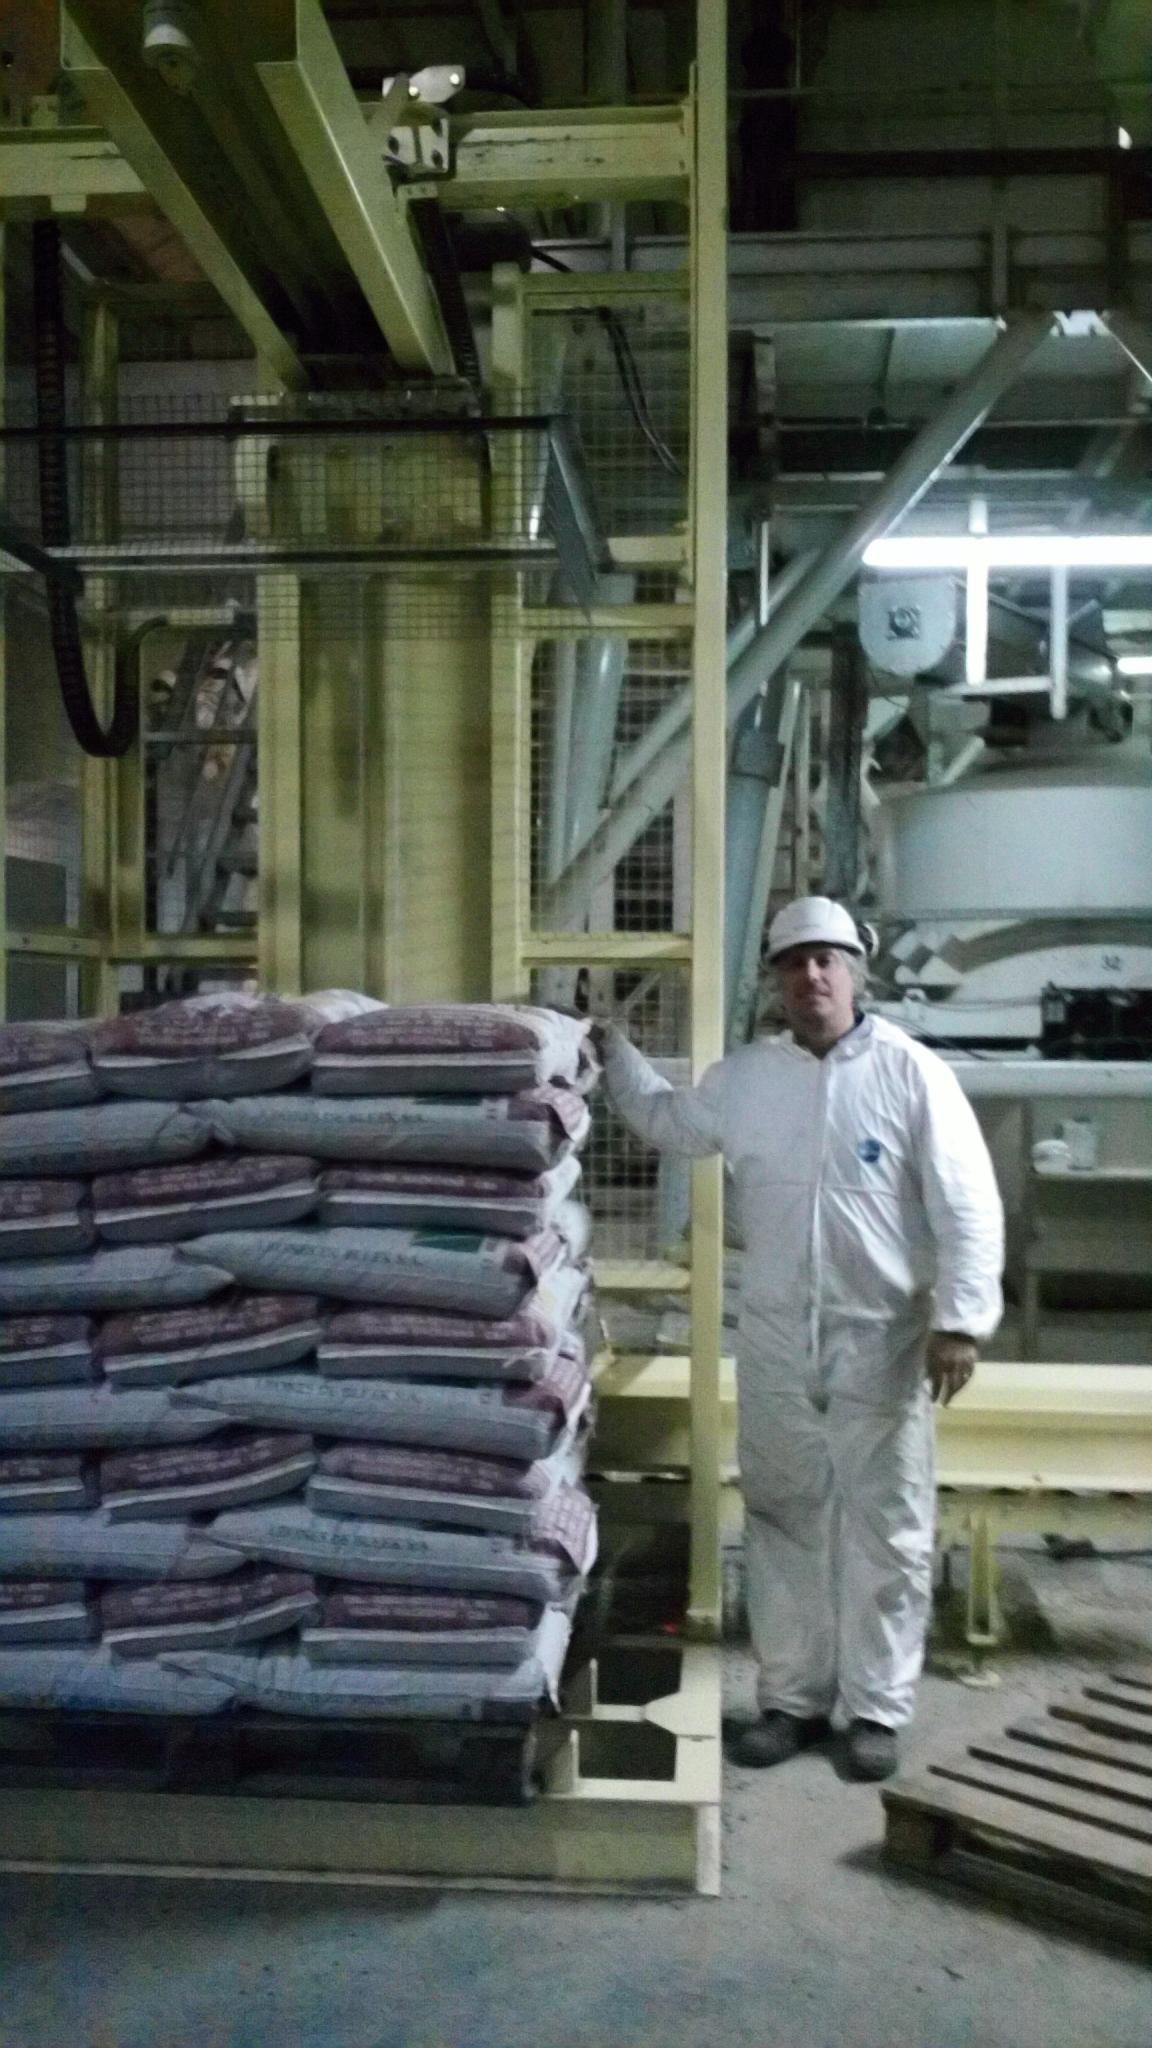
2014-LDB SA - PALETIZADOR AUTOMATICO
El cliente dispone de una linea de alimento balanceado de 10Tn/h pero el paletizado manual solo permitía producir a 6Tn/h a principio de semana, llegando a 4Tn/h al final de la semana por cansancio del personal.
Se propuso diseñar y construir un paletizador automático, respetando la consigna de 10Tn/h y el reducido espacio disponible.
El resultado fue un equipo extremadamente robusto, construido con materiales existentes en el mercado local para facilitar su mantenimiento.
Se utilizo un PLC Delta y 4 drives SEW Movidrive B, programados en C. Una pantalla touch HMI Delta muestra las configuraciones, estados y registros de productividad.
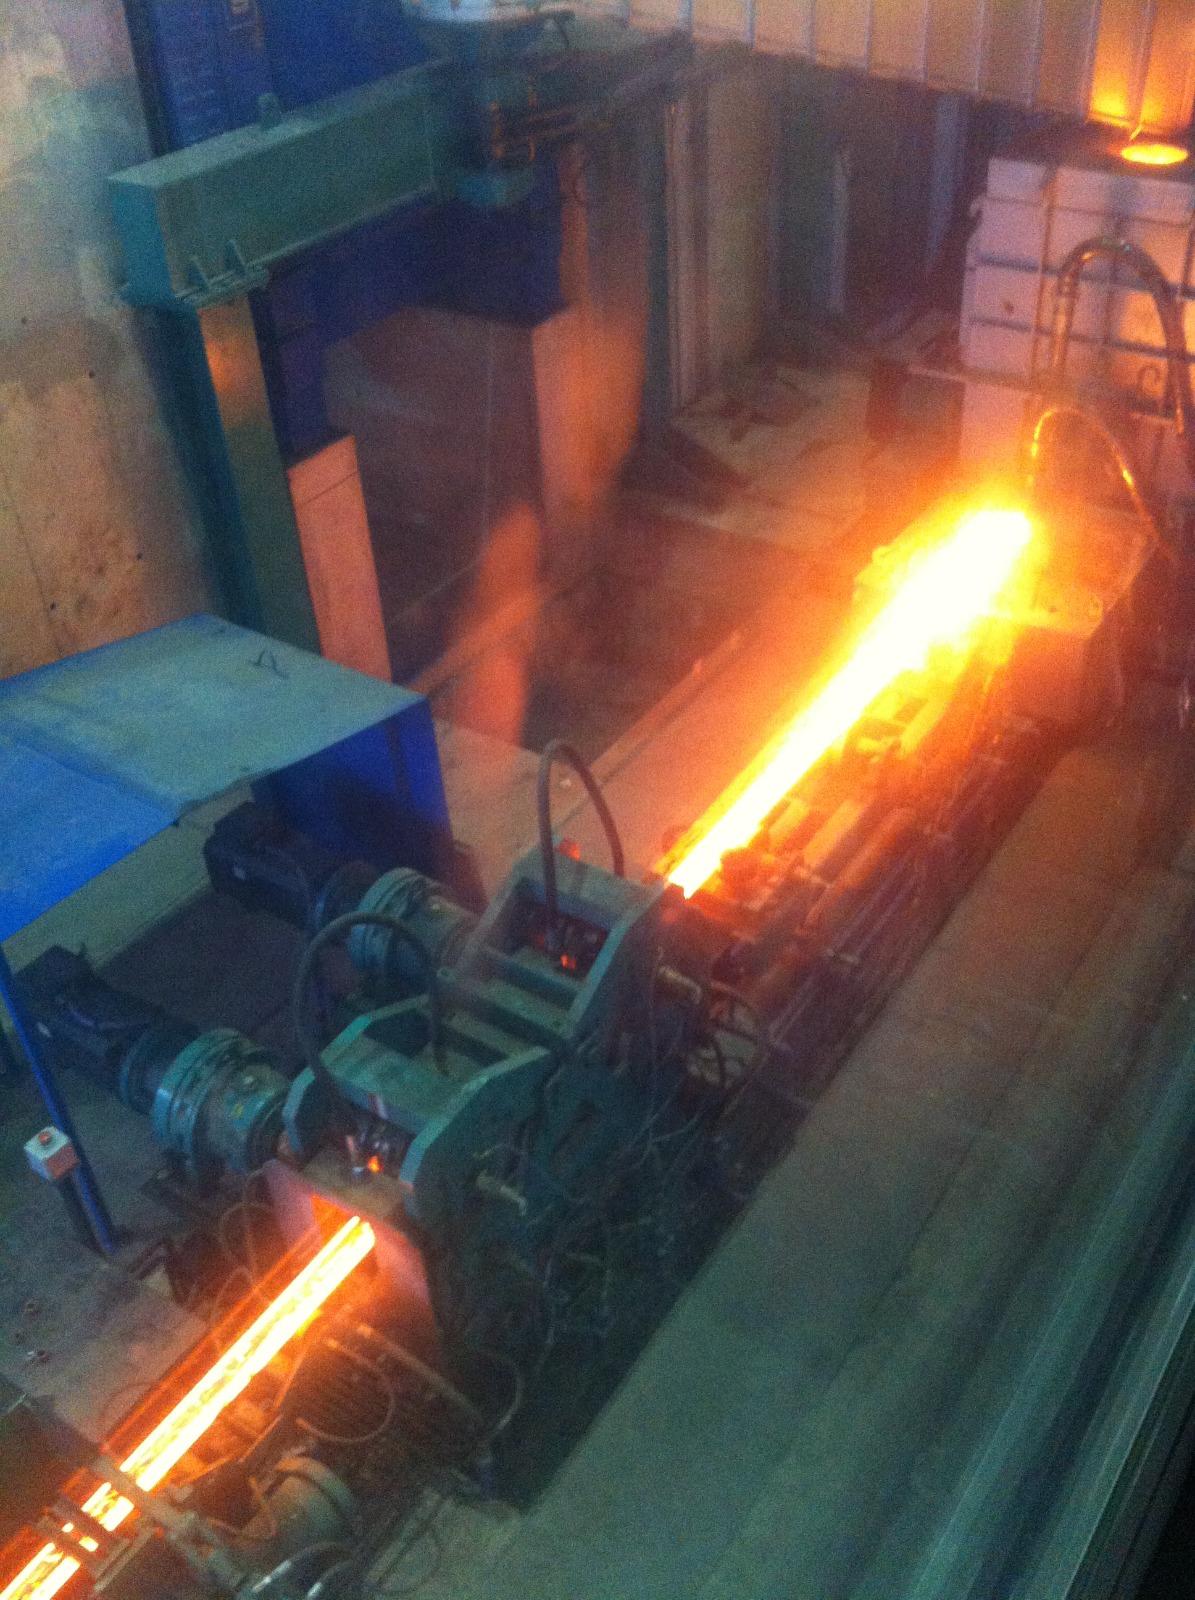
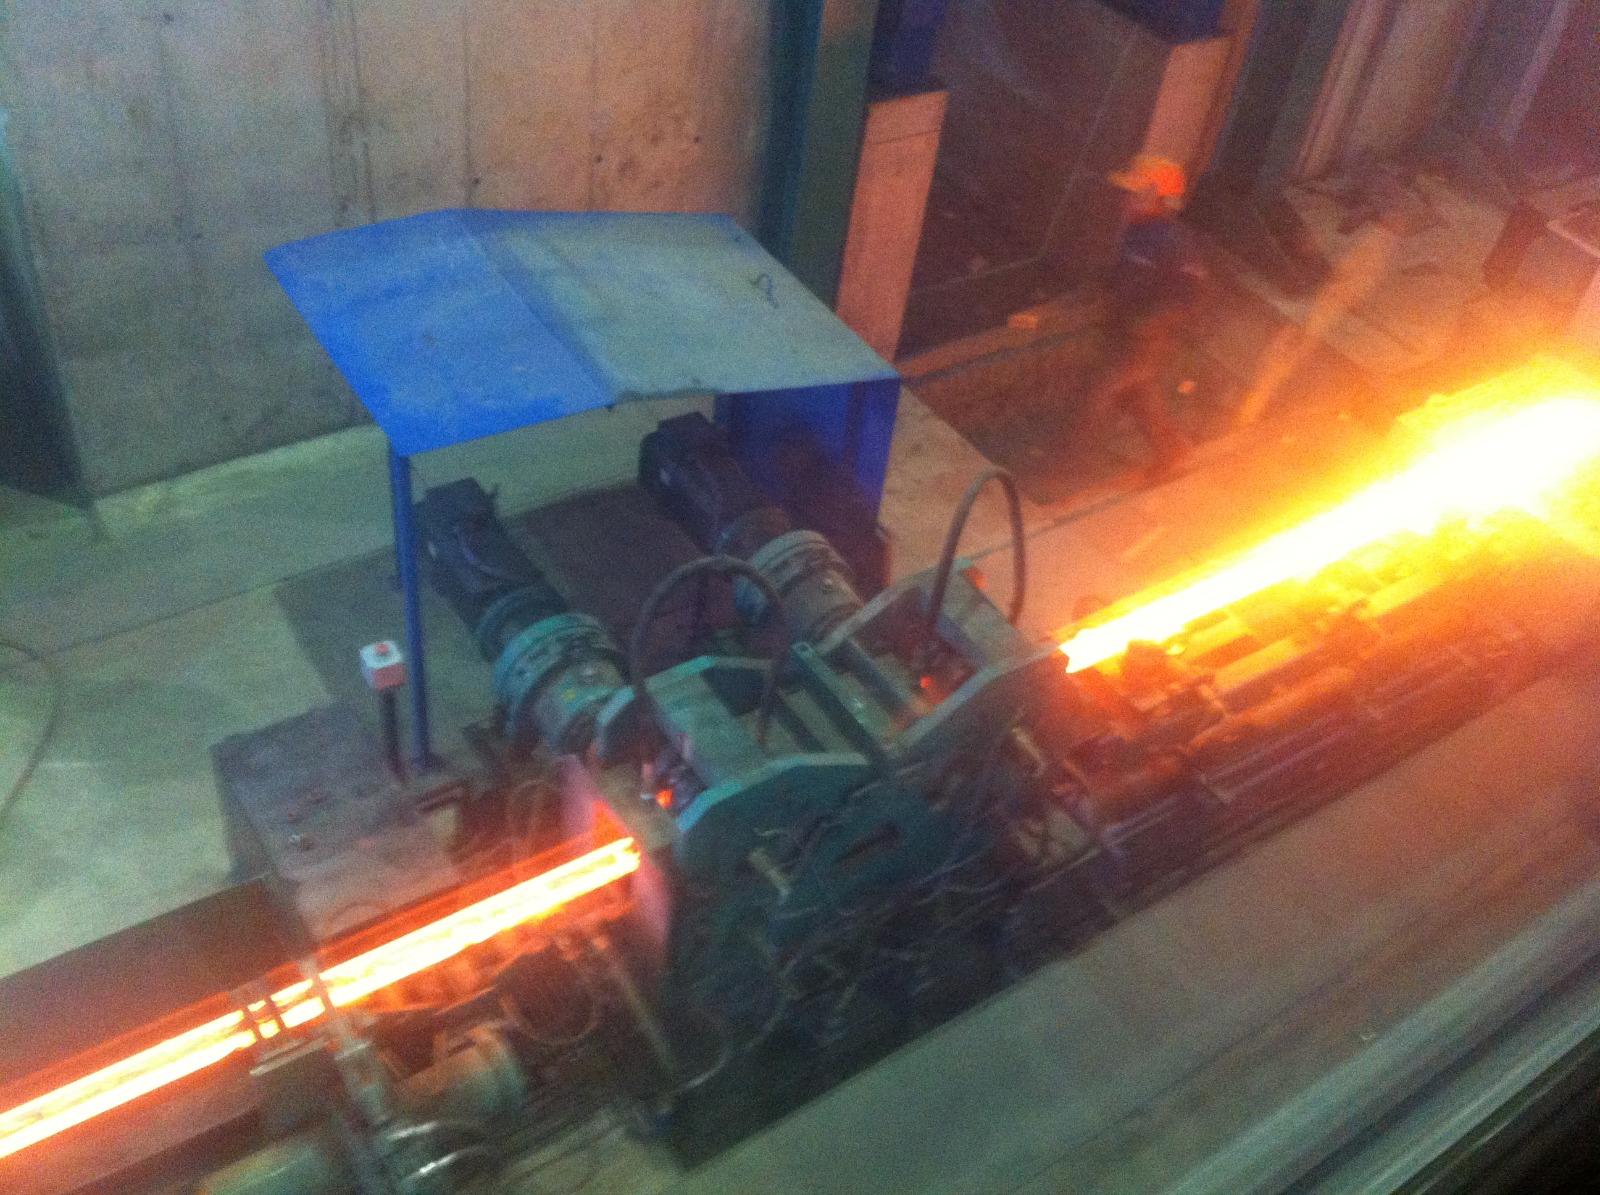
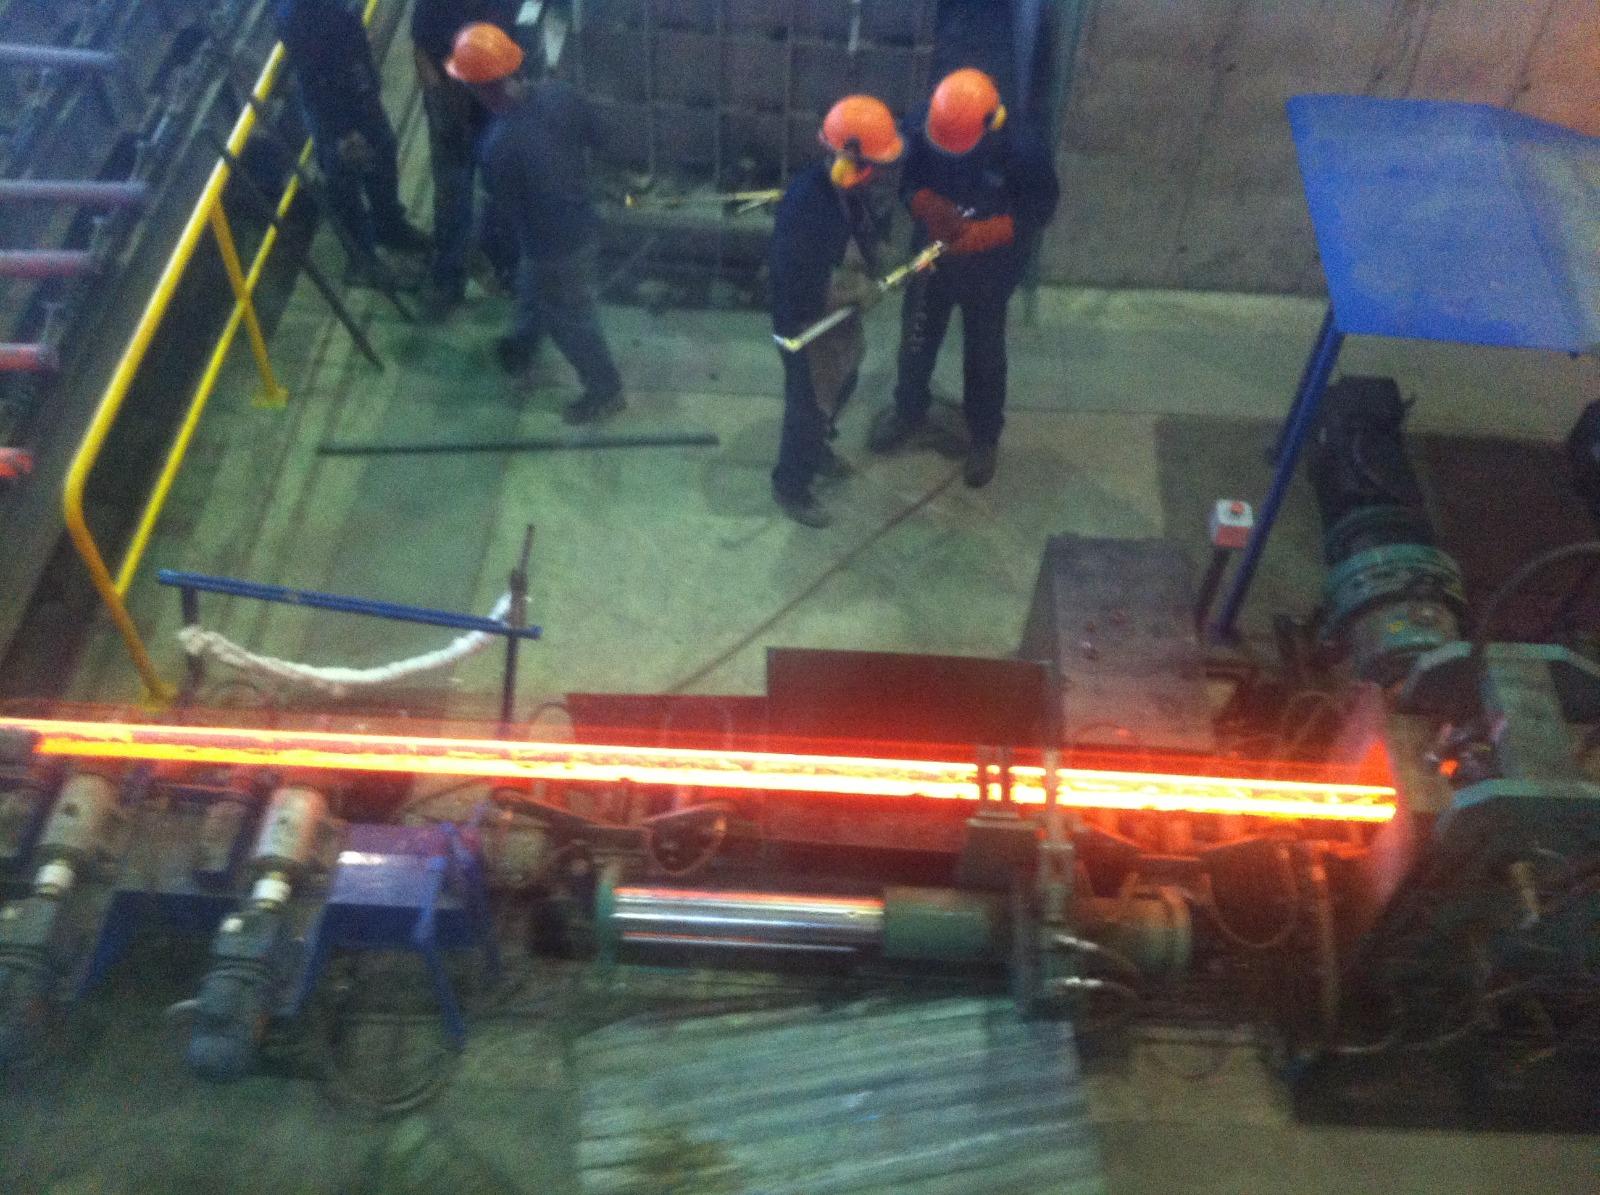
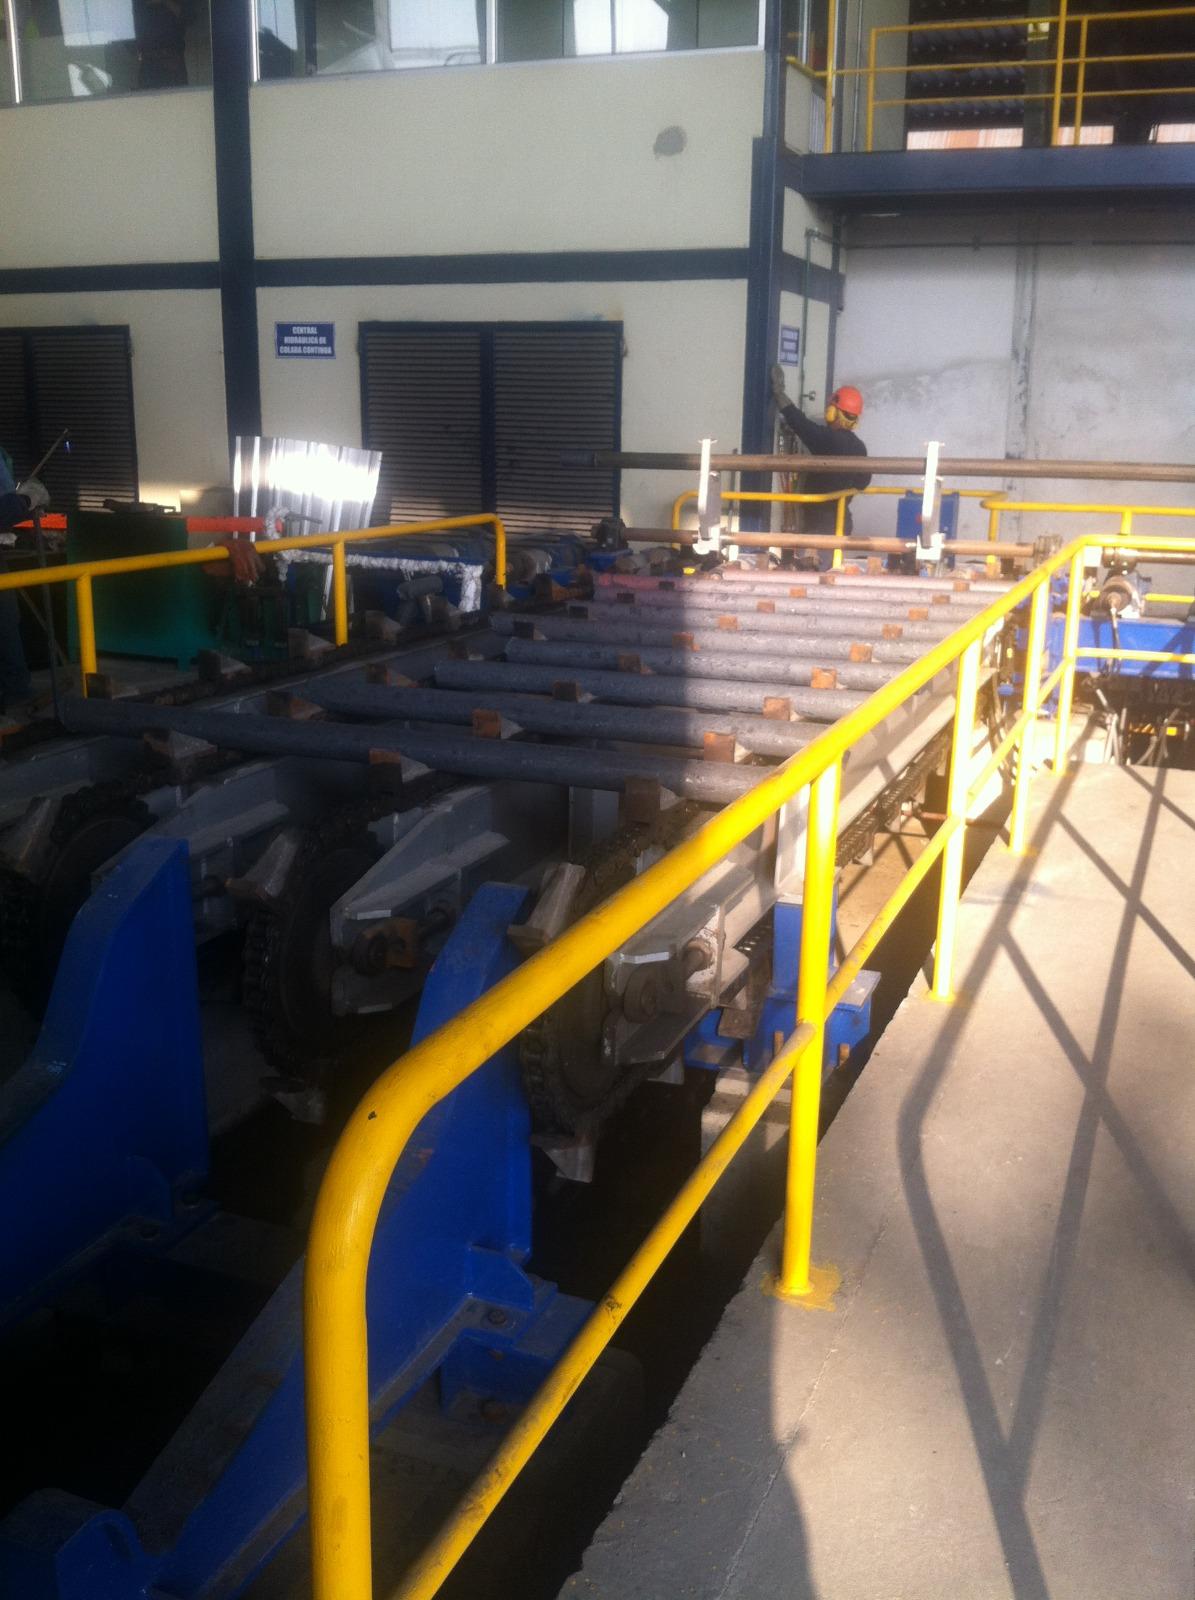
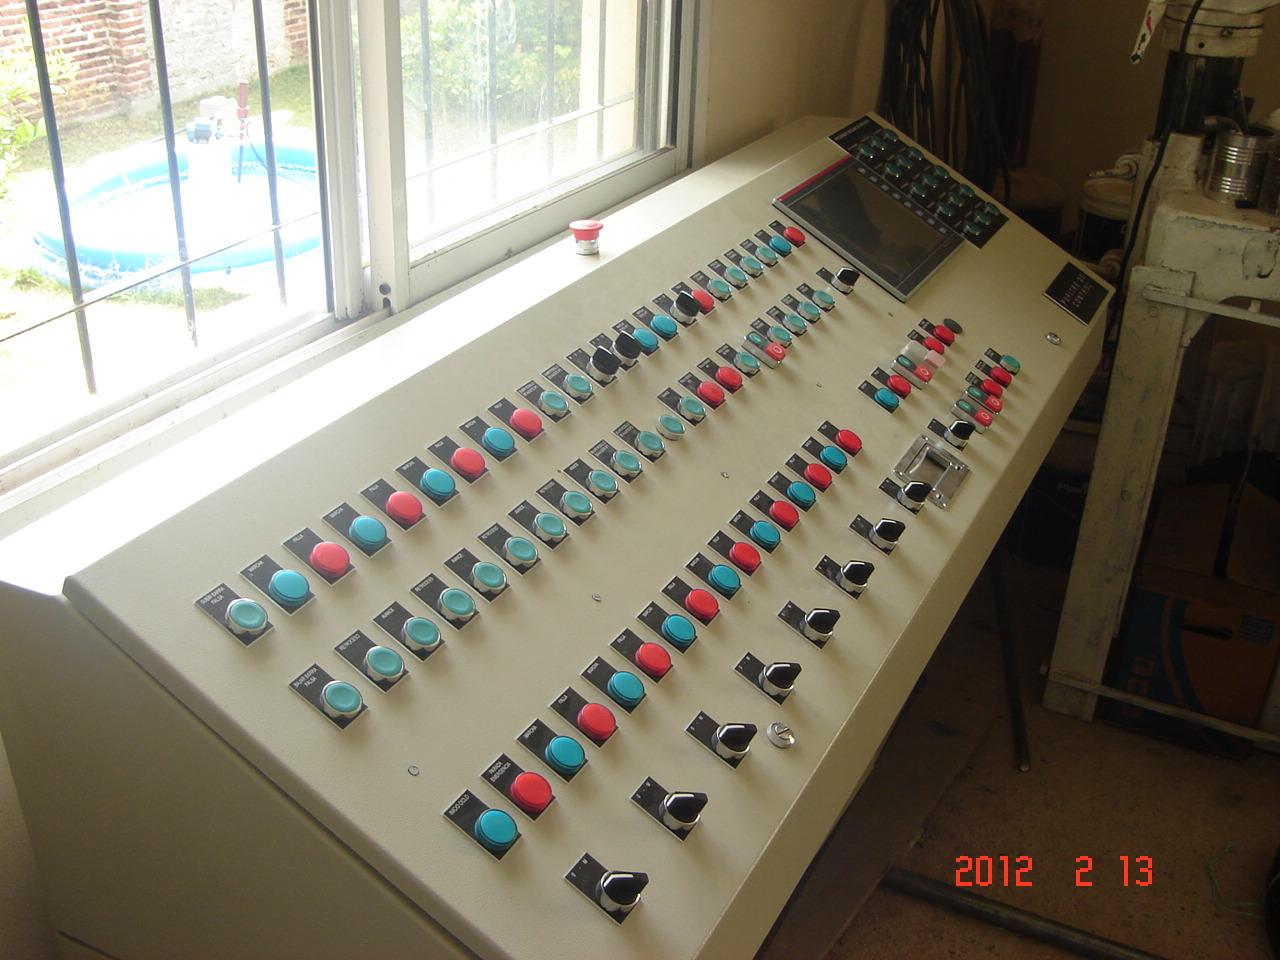
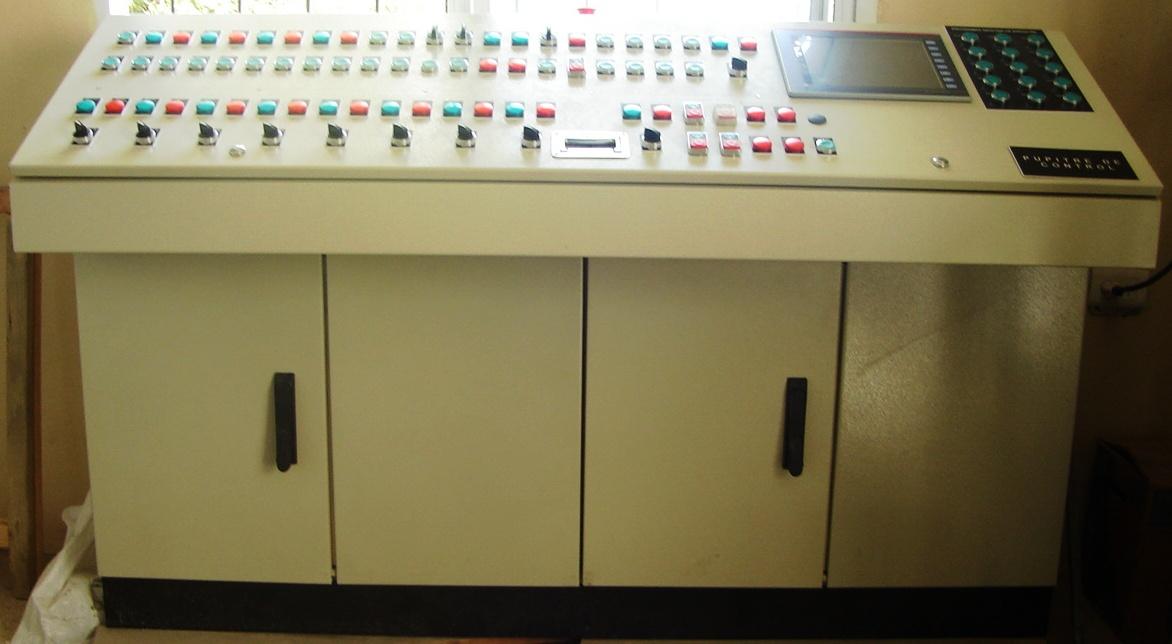
ADALMI - COLADA CONTINUA
El cliente realiza la fundición de chatarra en hornos a inducción y luego transporta el metal liquido hasta el área de colada continua.
Se realizó la automatización del sistema de inserción de la palanquilla falsa al tundish y el movimiento (paso de peregrino) para la producción de palanquilla.
Se utilizo un PLC Schneider Premium y HMI Magelis de 10". El movimiento de los rodillos tractores se realizo con servomotores Allen Bradley.
El monitoreo de la temperatura de la palanquilla se realiza con pirómetro laser con salida analogía hacia el PLC.